Content
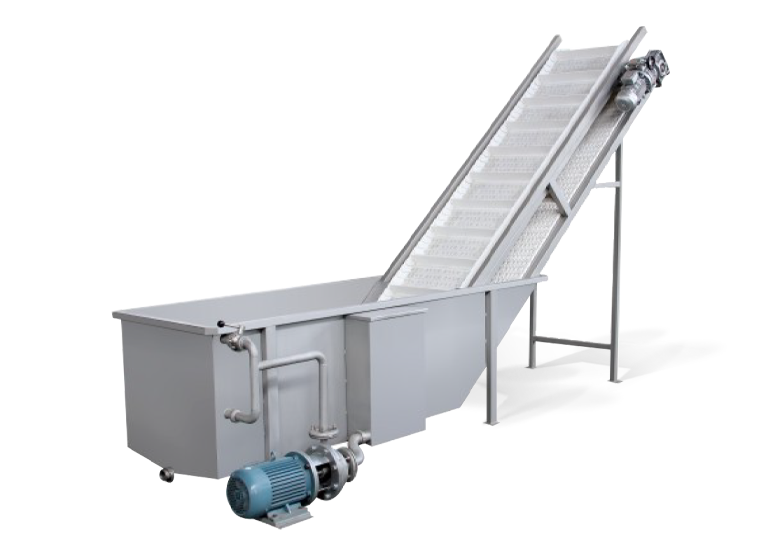
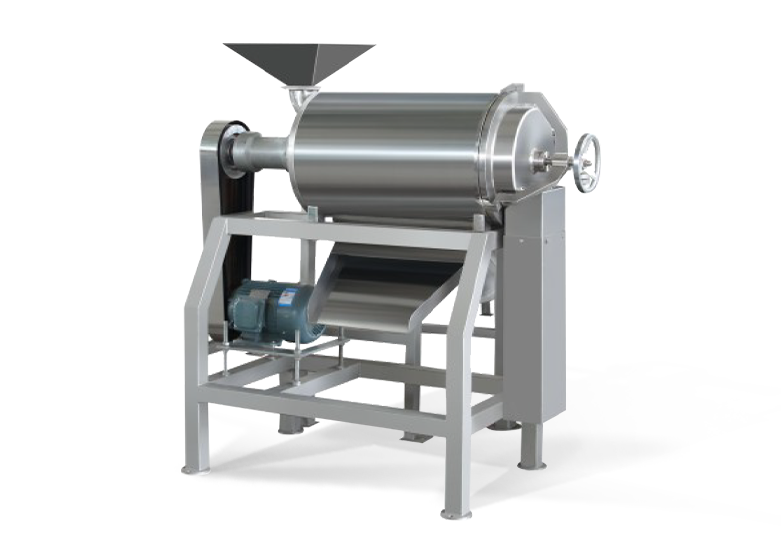
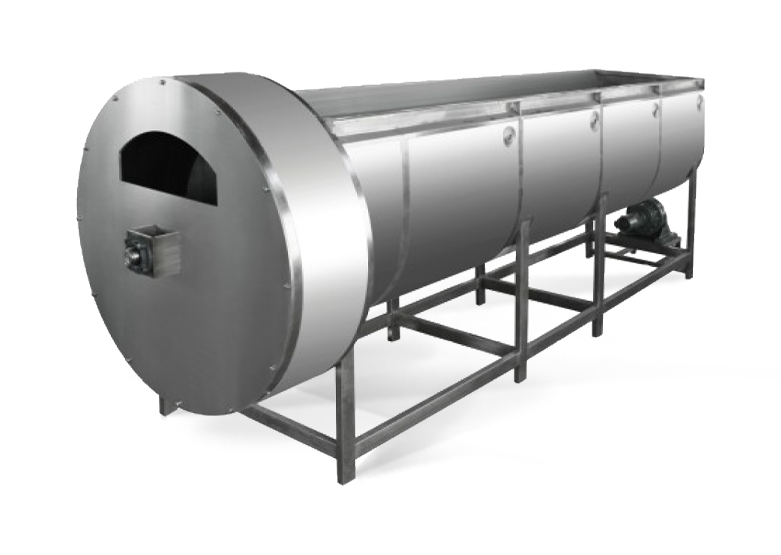
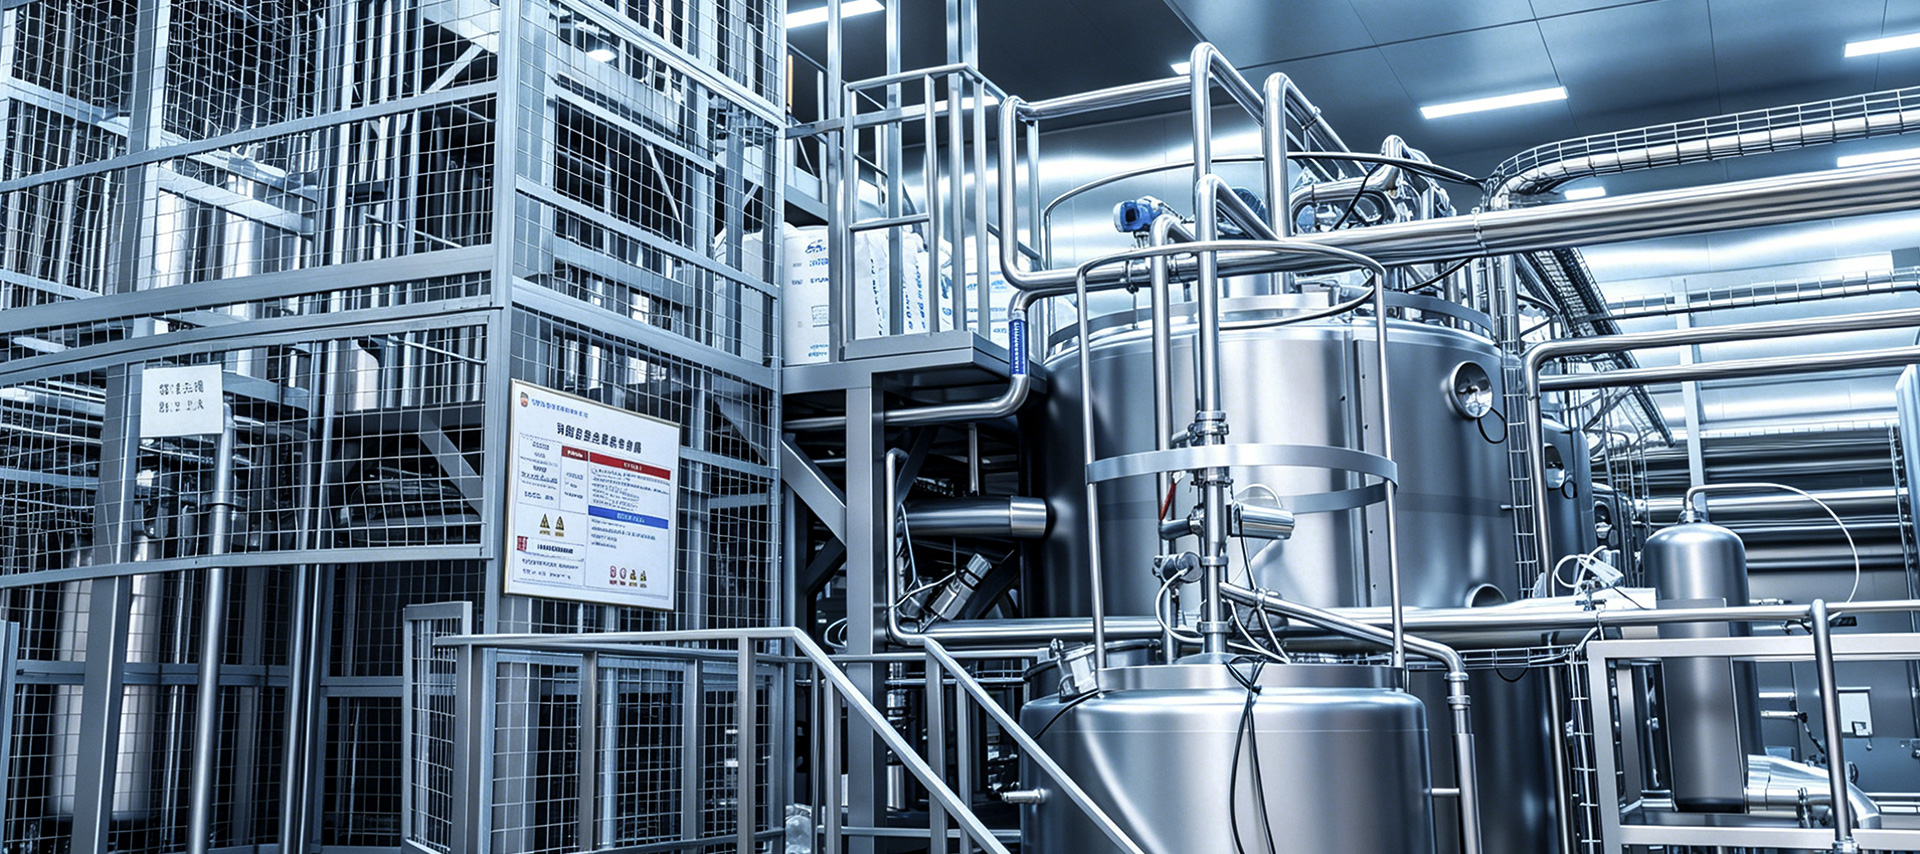
Équipement de transport de nourriture multifonction fait référence aux systèmes de convoyeurs conçus pour gérer plusieurs étapes de transformation des aliments au sein d'une seule ligne intégrée, telles que le transport, le tri, le lavage, le refroidissement, le séchage et l'emballage. Contrairement aux convoyeurs à usage unique qui déplacent uniquement les produits d'un point A à un point B, ces systèmes combinent des composants mécaniques, pneumatiques ou hydrauliques pour effectuer plusieurs tâches simultanément, réduisant ainsi le besoin de machines séparées et d'étapes de manipulation manuelle.
Ce type d'équipement est largement utilisé dans les boulangeries, les usines de transformation de viande, les laiteries et les chaînes de fabrication de snacks où l'efficacité, l'hygiène et la cohérence des produits sont essentielles. En consolidant plusieurs fonctions dans un seul système, les fabricants peuvent réduire les besoins en espace au sol, minimiser les risques de contamination des produits et rationaliser les flux de production depuis la réception des matières premières jusqu'à l'emballage final.
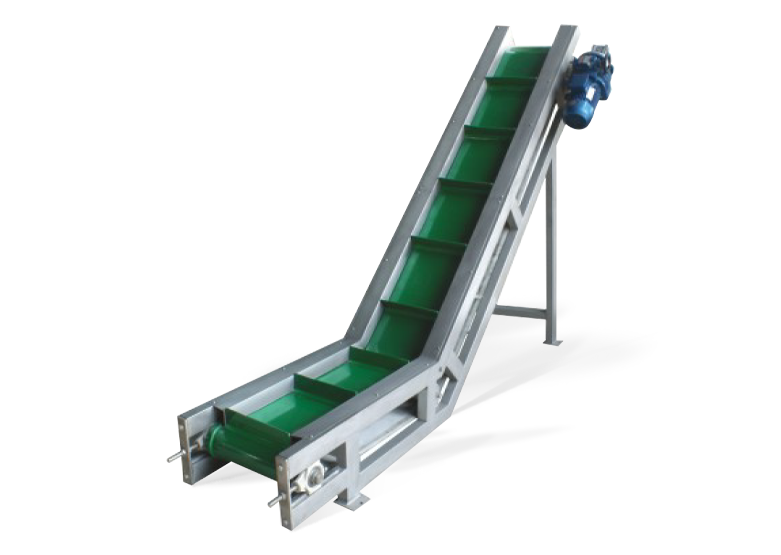
Un système de transport multifonction intègre généralement plusieurs modules le long d’un seul châssis ou d’une série de châssis connectés. Comprendre chaque composant aide les opérateurs à sélectionner la configuration adaptée à leurs besoins de production spécifiques.
La surface de transport, qu'il s'agisse d'une bande modulaire en plastique, d'un treillis en acier inoxydable ou d'un caoutchouc de qualité alimentaire, déplace le produit à travers chaque étape de traitement. Les entraînements à vitesse variable permettent aux opérateurs d'ajuster le débit en fonction du type de produit et de la capacité de l'équipement en aval, garantissant ainsi des transitions fluides entre les stations de lavage, de tri et d'emballage.
De nombreux systèmes intègrent des capteurs optiques, des balances ou des détecteurs de métaux directement dans la ligne de transport, permettant ainsi d'éliminer automatiquement les produits défectueux ou contaminés par des corps étrangers sans arrêter l'ensemble du processus de production.
Investir dans un équipement de transport multifonction offre des avantages mesurables par rapport au recours à plusieurs machines autonomes. Le tableau ci-dessous résume les principaux avantages opérationnels.
| Avantage | Impact sur la production |
| Coûts de main-d'œuvre réduits | Moins de points de manutention manuelle, ce qui réduit les besoins en personnel |
| Hygiène améliorée | Moins de points de transfert réduisent le risque de contamination |
| Efficacité spatiale | Les fonctions combinées réduisent l'espace au sol global nécessaire |
| Débit plus élevé | Le traitement continu augmente le rendement par équipe |
Ces efficacités combinées se traduisent souvent par un retour sur investissement plus rapide, en particulier pour les installations traitant de gros volumes de denrées périssables où la rapidité et l'hygiène affectent directement la qualité et la durée de conservation des produits.
Les équipements de transport multifonctions sont adaptables à un large éventail d’environnements de production alimentaire, chacun ayant des exigences de manutention uniques basées sur les caractéristiques du produit.
La sélection d'un équipement de transport multifonction approprié nécessite un examen attentif des caractéristiques du produit, du volume de production et des exigences sanitaires spécifiques à votre opération.
L'acier inoxydable de qualité alimentaire, généralement de qualité 304 ou 316, est essentiel pour les composants en contact direct avec les aliments, offrant une résistance à la corrosion et une désinfection facile. Les matériaux des courroies doivent également être conformes aux certifications de sécurité alimentaire de la FDA ou équivalentes pour éviter le lessivage de produits chimiques ou l'accumulation de bactéries.
Les systèmes conçus avec des cadres ouverts, des courroies amovibles et des moteurs lavables simplifient les routines de nettoyage quotidiennes et aident les installations à se conformer aux réglementations en matière de sécurité alimentaire telles que les directives HACCP ou FDA.
Une maintenance préventive régulière est essentielle pour maintenir le fonctionnement efficace des systèmes de transport multifonctions et pour éviter les temps d'arrêt imprévus qui peuvent perturber des calendriers de production entiers.
Les inspections quotidiennes doivent inclure la vérification de la tension des courroies, des niveaux de lubrification des pièces mobiles et de l'étalonnage des capteurs pour les modules de tri ou d'inspection. L'établissement d'une routine programmée de nettoyage en profondeur, ainsi qu'un entretien professionnel périodique des moteurs et des composants d'entraînement, aide à prévenir l'usure prématurée et garantit une conformité constante en matière de sécurité alimentaire tout au long de la durée de vie opérationnelle de l'équipement.

Coordonnées
Adresse de production : No 9188, Route Chuannan Fenggong, District de Fengxian, Shanghai
Adresse du bureau : Bureau 603, Bâtiment 57, No 260, Route Maoyuan, District de Fengxian, Shanghai
TÉL. : 86-18221904658
Courriel: [email protected]
Lien rapide
Demander un devis personnalisé Besoin de quelque chose de spécial ? Nous sommes là pour vous aider.
 English
 русский
 Français
 Español
 عربى
 Indonesia
 $config.cms_name