Content
Le traitement UHT est défini par un simple ensemble de paramètres : le lait est chauffé entre 135 et 150 °C, maintenu pendant 2 à 5 secondes, puis rapidement refroidi à température ambiante. Le résultat est un produit commercialement stérile qui peut être conservé non ouvert à température ambiante pendant 6 à 12 mois, contre 7 à 15 jours de durée de conservation au réfrigérateur typique du lait pasteurisé HTST. Cette seule différence change toute la logique d’une usine laitière, y compris le rayon de distribution, le format d’emballage, les conditions d’entrepôt et la dépendance à la chaîne du froid.
Toutefois, les paramètres de température ne décrivent que le résultat, pas le coût. La phase UHT déclenche des réactions de Maillard qui provoquent un léger goût de cuisson, des pertes partielles de thiamine et de vitamine C et une dénaturation des protéines de lactosérum dont la gravité dépend de la forme de la courbe complète de chauffage, de maintien et de refroidissement. Un chauffage lent augmente le brunissement ; un refroidissement insuffisant prolonge l’exposition à la chaleur. Une ligne UHT bien conçue consiste donc moins à atteindre une température cible qu'à garantir que chaque goutte de lait subit le même historique thermique compact tout en circulant dans le système.
Les systèmes UHT direct injectent de la vapeur culinaire directement dans le produit, permettant une montée en température extrêmement rapide et une charge thermique minimale, ce qui convient aux produits où la préservation de la saveur est la priorité. Mais les systèmes directs nécessitent une vapeur de haute qualité, des contrôles d’équilibrage de pression complexes et un investissement initial plus élevé. Les systèmes indirects transfèrent la chaleur à travers des échangeurs de chaleur à plaques ou tubulaires, atteignant des taux de récupération de chaleur supérieurs à 90 % tout en offrant un contrôle plus intuitif et des programmes CIP plus simples. À l'exception des très grandes usines de production de lait blanc, la plupart des lignes UHT sont construites autour du chauffage indirect.
Dans une configuration indirecte, le préchauffage, le chauffage final et le refroidissement s'effectuent tous dans les mêmes modules de transfert de chaleur. La qualité de conception de cet emballage affecte directement l’efficacité du chauffage, le taux d’encrassement et la consommation d’énergie. C'est pourquoi l'évaluation de l'équipement ne doit pas s'arrêter à la température maximale de stérilisation, mais doit se concentrer sur le taux de régénération pratique, la chute de pression et la nettoyabilité de l'équipement. patin d'échangeur de chaleur dans des conditions réelles de production.
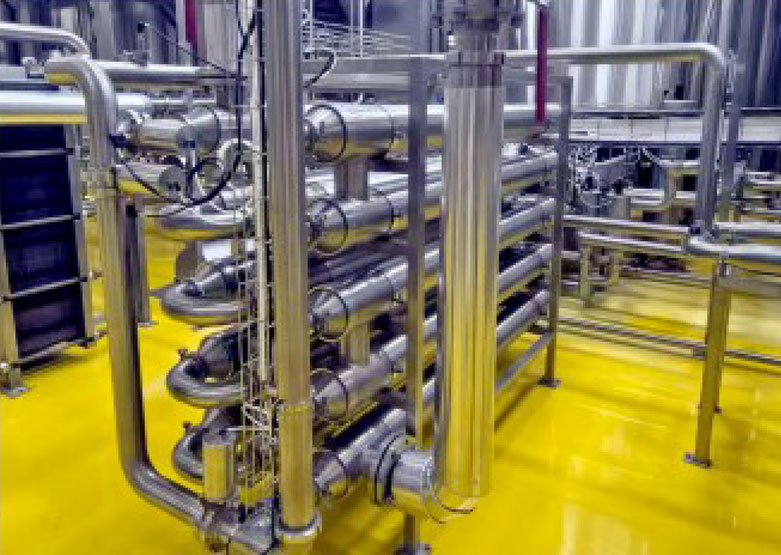 Fournisseurs de patins d'échangeur de chaleur, usine personnalisée, fabricants - Shanghai Yi Yang Yi Yang Fluid Tech est un fournisseur de patins d'échangeur de chaleur, une usine et des fabricants de patins d'échangeur de chaleur personnalisés en Chine, description des fonctions... Voir le produit →
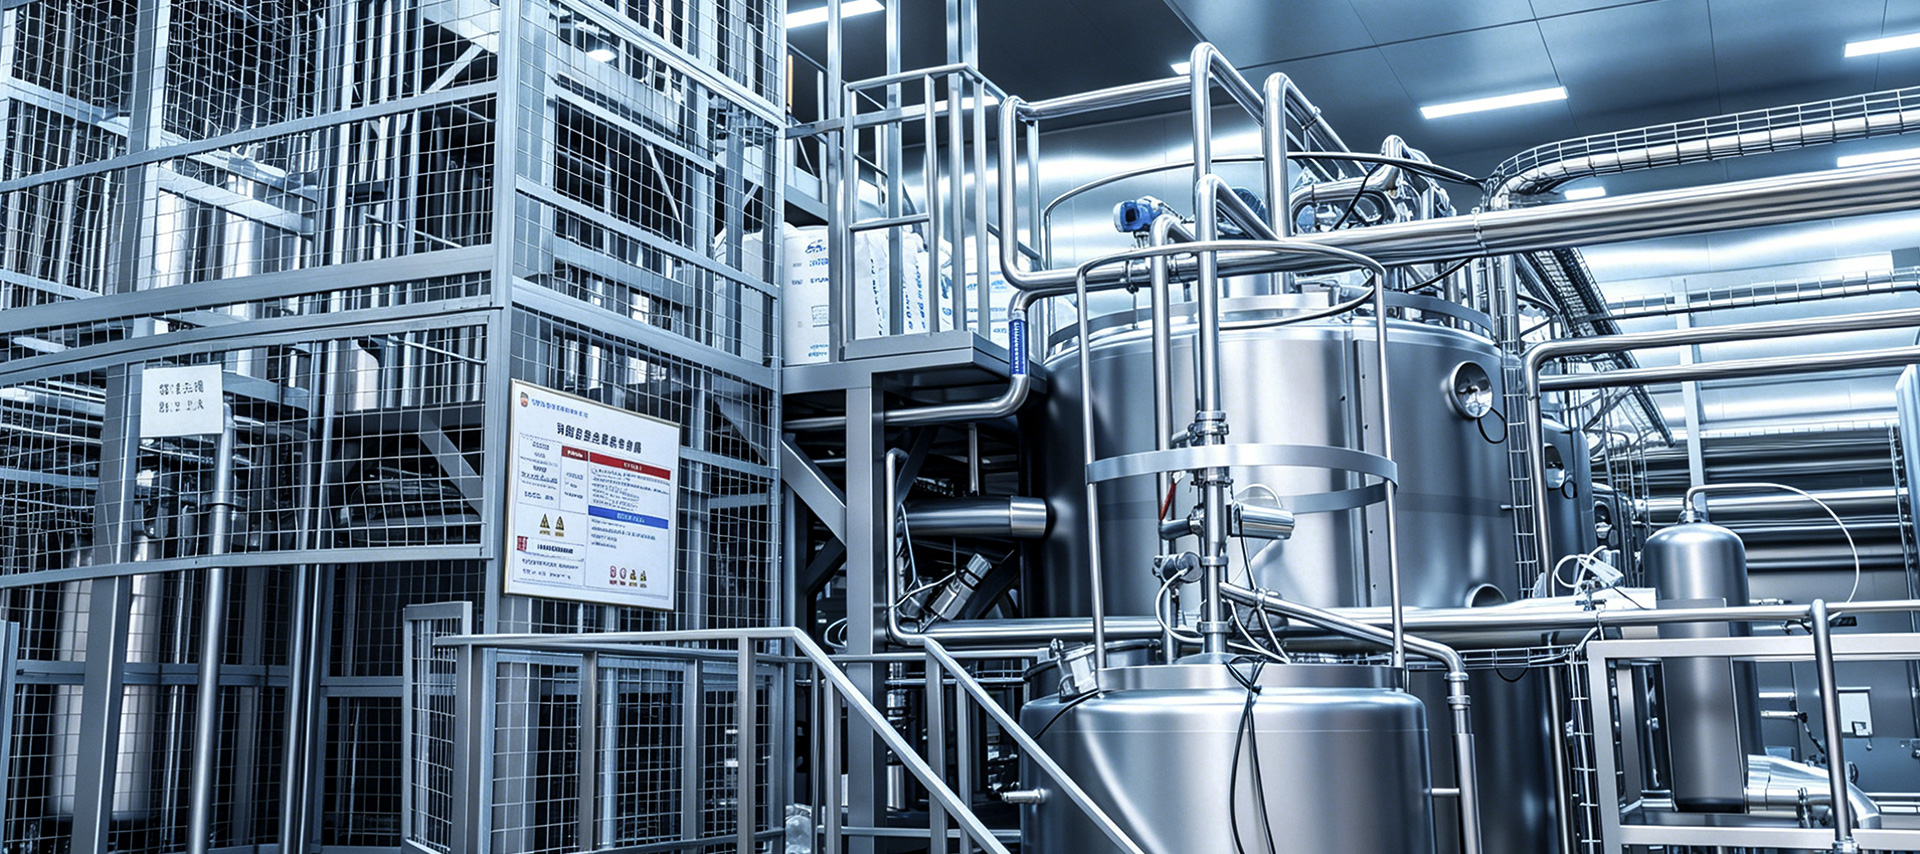
Une ligne UHT n’est pas un stérilisateur associé à un remplisseur. Il s’agit d’une série d’étapes de processus interconnectées où la qualité du résultat de chaque étape détermine la stabilité de la suivante. Une ligne complète comprend généralement les modules suivants :
De nombreuses usines concentrent leur attention sur la section UHT, mais la véritable contrainte de capacité se situe généralement en amont. Si le lait cru présente un nombre initial élevé de microbes, les enzymes résistantes à la chaleur peuvent survivre au traitement UHT et continuer à décomposer les graisses et les protéines pendant le stockage, entraînant une coagulation ou des arômes désagréables des semaines après le remplissage. Une filtration, un dégazage et une standardisation appropriés réduisent la charge pesant sur le stérilisateur et limitent également les dépôts sur les surfaces de transfert de chaleur.
Le placement de l'homogénéisateur est également important. Lorsque l'homogénéisation est effectuée avant le traitement UHT, les globules gras sont raffinés à une viscosité plus faible et la tendance à l'encrassement du stérilisateur est réduite. Un homogénéisateur mal spécifié, par exemple avec une pression insuffisante ou une mauvaise étanchéité, provoque une agrégation des graisses après stérilisation, et ce défaut devient bien plus visible lorsque le produit est conservé en dehors de la chaîne du froid.
La section UHT est le cœur du processus de la ligne. Le lait est rapidement chauffé à la température réglée, passé dans un tube de maintien pendant le temps de séjour requis, puis refroidi en dessous de 80°C. Si la température descend en dessous de la limite inférieure du processus, une vanne de dérivation de débit doit rediriger automatiquement le produit sous-stérilisé afin qu'il n'atteigne jamais l'étape de remplissage.
Cette fonction dépend non seulement du stérilisateur lui-même, mais également de l'instrumentation, des commandes de vannes et de la logique de contrôle. Évaluation équipement du système de stérilisation nécessite donc un examen plus approfondi de la marge de conception du tube de maintien, de l'efficacité du transfert de chaleur, du temps de réponse du capteur et de la fiabilité du système de dérivation. Ces détails déterminent si la ligne peut maintenir la stérilité commerciale dans des conditions fluctuantes du lait cru.
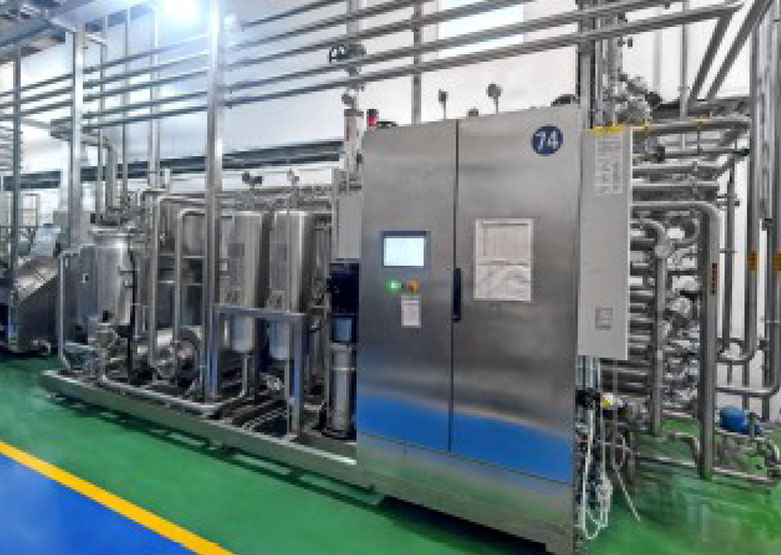 Fournisseurs d'équipements de système de stérilisation, usine personnalisée, fabricants - Shangh Yi Yang Fluid Tech est un fournisseur d'équipement de système de stérilisation, une usine et des fabricants d'équipement de système de stérilisation personnalisés en Ch... Voir le produit →
Le rôle du dégazage dans une ligne UHT est facilement sous-estimé. L'oxygène dissous dans le lait cru accélère l'oxydation des graisses et produit des arômes fades, tandis que l'air entraîné perturbe les débitmètres et la précision du remplissage. Une unité de dégazage augmente légèrement la température du lait pour réduire la solubilité des gaz, puis applique un vide pour éliminer l'air et une partie des composés aromatiques volatils, améliorant ainsi la stabilité de la saveur du produit final.
Dans une ligne correctement conçue, la capacité de surtension avant et après la section UHT absorbe le comportement marche-arrêt intermittent de la remplisseuse. Sans ce tampon, les interruptions de remplissage perturbent directement la vitesse d’écoulement et le temps de maintien dans le stérilisateur, créant ainsi une variabilité cachée qu’aucune boucle de contrôle ne peut entièrement corriger.
La sélection d'une ligne doit commencer par une capacité et un plan de produits réalistes, et non par une liste de machines. Ce n'est qu'une fois la plage de capacité fixée que la méthode de chauffage, la zone d'échange thermique, le volume du réservoir tampon et la vitesse de remplissage peuvent être adaptés de manière cohérente. Le tableau ci-dessous montre les plages de référence typiques.
| Capacité | Approche de chauffage typique | Considérations |
|---|---|---|
| 1 000 à 3 000 L/heure | Échangeur de chaleur indirect à plaques | Aménagement compact, demande énergétique réduite, adapté à l'approvisionnement régional |
| 3 000 à 6 000 L/heure | Infusion indirecte ou à la vapeur | Nécessite des réservoirs tampons plus grands et des cycles CIP plus efficaces |
| 6 000 à 12 000 L/heure | Infusion de vapeur ou systèmes mixtes | Automatisation complète, récupération de chaleur, coordination de remplissage soutenue |
La qualité du lait cru impose une limite stricte à la durée de conservation UHT. Lors de la planification du projet, le fournisseur doit recevoir des données claires sur le nombre de microbes, le nombre de cellules somatiques et la stabilité thermique des protéines, car ces valeurs déterminent le choix de la température de stérilisation et de la pression d'homogénéisation. Le lait dont les protéines ont une mauvaise stabilité thermique a tendance à encrasser rapidement les surfaces chauffantes, ce qui raccourcit la durée de fonctionnement continu et augmente le nombre de cycles de nettoyage.
Sur le marché intérieur chinois, le lait UHT est principalement conditionné dans des formats aseptiques de briques et d'oreillers pour une distribution à température ambiante. Lorsque la ligne est prévue pour l'exportation vers l'Asie du Sud-Est, le Moyen-Orient ou l'Afrique, la compatibilité des matériaux de remplissage, le format d'emballage et les conditions d'entrepôt doivent être examinés à l'avance. Si la même ligne doit également traiter du lait aromatisé ou des boissons lactées, la séquence CIP doit être conçue pour éviter toute contamination croisée entre les changements de produit.
Pour une usine qui dessert uniquement un marché local et n'a pas besoin de distribution ambiante, une solution plus simple ligne de production de lait pasteurisé est souvent le choix de capital le plus judicieux. La valeur économique de la technologie UHT n’apparaît que lorsque la longue durée de conservation et la logistique à température ambiante font partie du modèle commercial.
La cause la plus imprévisible des temps d’arrêt dans les installations UHT est l’encrassement des surfaces de transfert de chaleur. Les protéines du lait et les sels de calcium se déposent sur la paroi chaude, réduisant progressivement l'efficacité du transfert de chaleur et augmentant la chute de pression jusqu'à ce que le système nécessite un arrêt de nettoyage. Le moyen pratique de contrôler l'encrassement consiste à préchauffer la température, la vitesse d'écoulement et la composition du lait cru, et non à simplement raccourcir l'intervalle de nettoyage. Un échangeur bien conçu maintient la différence de température entre la paroi et le fluide suffisamment faible pour ralentir le dépôt.
Le plus grand risque qualité dans une ligne UHT ne se situe pas à l’intérieur du stérilisateur mais en aval de celui-ci. Les évents des cuves aseptiques, les systèmes d'air de remplissage et les joints au niveau des raccords de tuyauterie peuvent tous permettre la recontamination d'un produit déjà stérile. Ce type de défaut n’apparaissant généralement qu’après plusieurs semaines de stockage, l’investigation est coûteuse et nécessite souvent l’élimination de lots importants. La prévention dépend de la conception de la section aseptique et de l’entretien discipliné de chaque composant d’étanchéité.
Un nettoyage régulier constitue la mesure de base contre l’encrassement et la recontamination. Un programme CIP complet couvre les étapes de lavage alcalin et acide ainsi que le rinçage final, et il doit fournir le débit et la température requis à travers le tube de maintien spécifiquement. Un bien dimensionné Système de nettoyage CIP réduit le besoin de démontage manuel et réduit le risque d’erreur humaine.
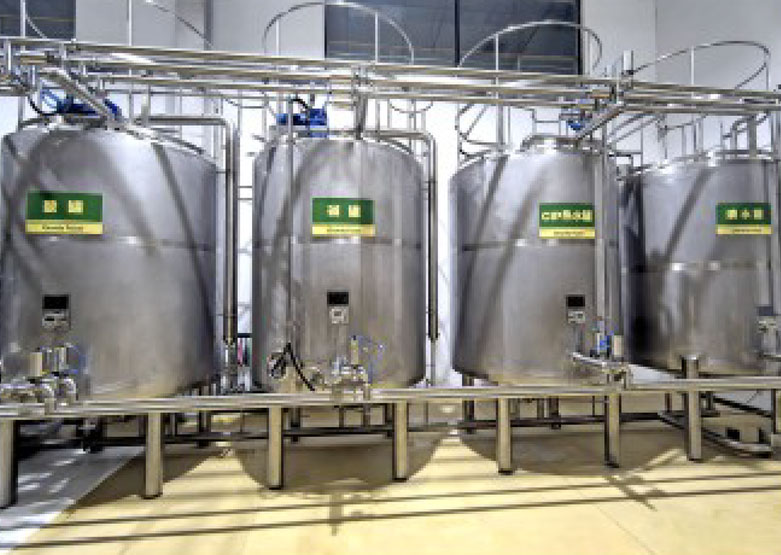 Fournisseurs d'équipements de système de nettoyage CIP, usine personnalisée, fabricants - Shangh Yi Yang Fluid Tech est un fournisseur d'équipements de système de nettoyage CIP, une usine et des fabricants d'équipements de système de nettoyage CIP personnalisés à Ch... Voir le produit →
Même avec le bon équipement, les paramètres CIP doivent être vérifiés et optimisés en continu en fonction des conditions du site. Le assistance technique les prestations fournies par un fournisseur après la mise en service, y compris la validation du nettoyage, le diagnostic des pannes et la formation des opérateurs, font souvent la différence entre une ligne qui fonctionne de manière fiable et une autre qui n'atteint jamais sa production nominale.
Les acheteurs comparent naturellement les prix et les marques des stérilisateurs et des remplisseurs, mais la conception technique de ces machines est ce qui détermine si l’usine fonctionne réellement. Le dimensionnement du réservoir, les pentes des canalisations, la sélection des pompes, les réseaux de récupération de chaleur, la logique d'automatisation et le réseau de canalisations CIP doivent tous être équilibrés en tant que système unique. Un fournisseur possédant une expérience en intégration complète part d'un calcul de flux de processus, puis sélectionne les équipements adaptés à ce flux, plutôt que d'assembler des machines individuelles provenant de différentes sources.
C'est pourquoi conception de processus et d'ingénierie la capacité doit avoir le même poids dans l’évaluation des fournisseurs que le prix du matériel. Les lignes UHT impliquent d'importants investissements et laissent peu de place à des modifications après l'installation. Accorder une priorité égale à la conception des processus, à l'adéquation des équipements, à la validation du nettoyage et au support après-vente est plus important que de négocier le prix le plus bas sur une seule machine.

Coordonnées
Adresse de production : No 9188, Route Chuannan Fenggong, District de Fengxian, Shanghai
Adresse du bureau : Bureau 603, Bâtiment 57, No 260, Route Maoyuan, District de Fengxian, Shanghai
TÉL. : 86-18221904658
Courriel: [email protected]
Lien rapide
Demander un devis personnalisé Besoin de quelque chose de spécial ? Nous sommes là pour vous aider.
 English
 русский
 Français
 Español
 عربى
 Indonesia
 $config.cms_name