Content
Six mois après son lancement, un produit à base d'eau vitaminée révèle généralement si sa ligne de traitement a été conçue autour du produit ou autour des machines disponibles. Les signes les plus visibles sont l'incohérence d'un lot à l'autre, une faible rétention de vitamines, des arrêts fréquents de la ligne et une accumulation de dépôts dans des endroits que le programme de nettoyage ne peut pas atteindre. La conclusion pratique des projets d'aliments liquides est simple : définissez d'abord la fenêtre de stabilité des vitamines, sélectionnez les étapes du processus, puis choisissez ensuite le concept de remplissage.
A chaîne de production de transformation de boissons vitaminées est une séquence d'opérations unitaires interdépendantes qui convertit l'eau purifiée, les édulcorants, les acides, les arômes et les prémélanges de vitamines en une boisson finie stable. Chaque unité a une fonction spécifique et les connexions entre les unités comptent autant que les machines elles-mêmes.
La plupart des gammes de jus sont optimisées autour de la saveur et de la couleur. Une gamme de boissons vitaminées doit être conçue autour de la rétention des ingrédients actifs. La vitamine C (acide ascorbique) est sensible à l'oxygène, au pH, à la lumière et aux ions métalliques. Les vitamines B suivent différentes voies de dégradation en solution aqueuse, et les vitamines solubles dans l'huile nécessitent un système d'émulsion stable. Ignorer ces caractéristiques est la raison la plus courante pour laquelle les projets ne parviennent pas à fournir des valeurs déclarées cohérentes.
La plupart des formules d’eau vitaminée sont conçues dans une plage de pH de 3,5 à 5,5. Dans la plage faiblement acide, l'acide ascorbique est relativement stable, mais l'oxygène dissous et les métaux de transition accélèrent encore l'oxydation. C'est pourquoi la conception des processus doit contrôler simultanément l'oxygène dissous, la température maximale et le temps d'exposition. La rétention de vitamines est fonction des conditions de traitement et non de quelque chose que la formule peut réaliser seule. . C’est la principale raison pour laquelle une approche de conception intégrée est plus fiable que l’achat de machines individuelles.
Bien que les recettes des marques diffèrent, la production de boissons vitaminées suit une séquence de base reproductible :
Toutes les étapes ne nécessitent pas une machine distincte. Dans les conceptions de lignes matures, le mélange, la désaération et la stérilisation sont souvent intégrés dans un seul skid de processus. Plus le chemin entre le mélange et le remplissage est court, plus la capture d'oxygène est faible et moins les vitamines passent de temps dans un environnement instable.
Les prémélanges secs de vitamines arrivent dans les usines sous forme de poudres et de granulés. Les agitateurs simples ne peuvent souvent pas mouiller ces solides assez rapidement, ce qui crée des grumeaux qui flottent, se déposent ou ne se dissolvent que partiellement. Lorsque le liquide se déplace vers le réservoir de remplissage, différentes bouteilles peuvent recevoir différentes quantités des vitamines revendiquées. Il s’agit d’un risque de non-conformité autant que d’un risque de qualité.
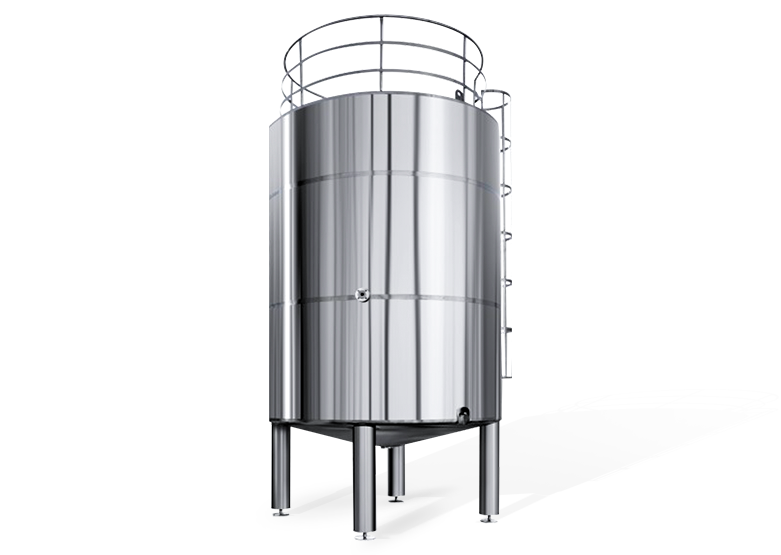
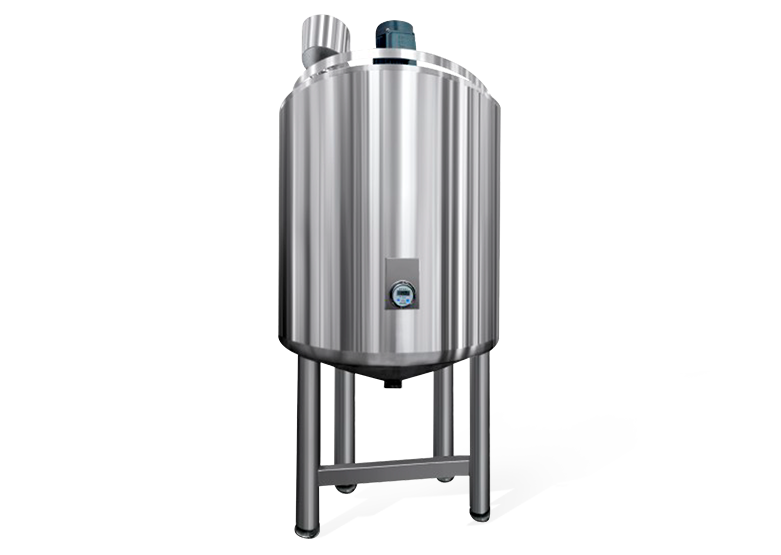
Lorsqu'une ligne manipule des prémélanges de vitamines secs et des ingrédients oléosolubles, un cuve de mélange d'émulsification à cisaillement élevé est un choix pratique dans le centre de mélange. La force de cisaillement attire rapidement la poudre dans le liquide et disperse la phase huileuse en fines gouttelettes, formant une émulsion stable. Pour une boisson vitaminée avec une reproductibilité stricte d’un lot à l’autre, cette étape n’est pas facultative.
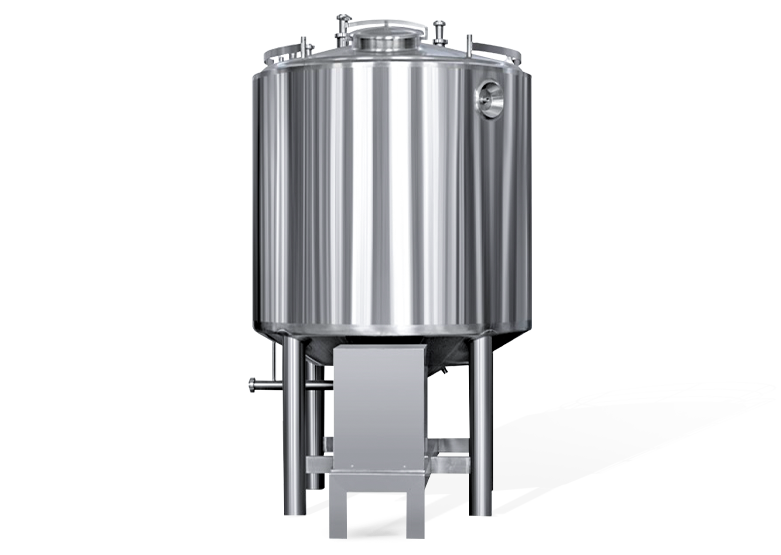 Fournisseurs de réservoirs de mélange d'émulsification à cisaillement élevé, usine personnalisée, fabricants - Yi Yang Fluid Tech est un fournisseur de réservoirs de mélange d'émulsification à haut cisaillement, une usine et un fabricant personnalisés de réservoirs de mélange d'émulsification à haut cisaillement. Voir le produit →
Après mélange et cisaillement, le liquide est proche de la saturation en oxygène. Si cet oxygène n’est pas éliminé avant le chauffage, la vitamine C et plusieurs vitamines B se dégradent par réactions oxydatives. L'oxygène dissous continue également de consommer des vitamines après le remplissage, via l'oxygène de l'espace libre et la perméation à travers l'emballage.
Un en ligne machine de dégazage entièrement automatique élimine les gaz dissous en exposant le liquide au vide dans un film mince. En pratique, cela peut ramener l’oxygène bien en dessous de 1 ppm. La position du dégazeur est tout aussi importante que le modèle : il doit être placé après un équipement à grande vitesse pouvant introduire de l'air, et avant le stérilisateur qui, autrement, accélérerait l'oxydation.
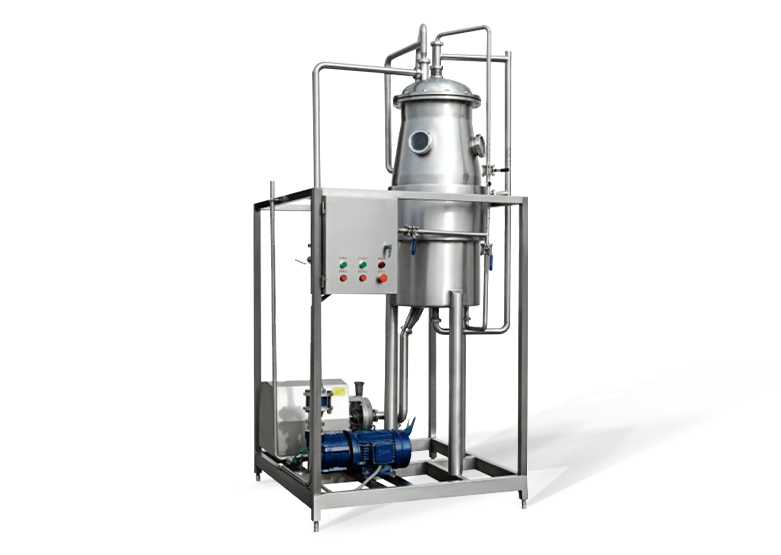 Fournisseurs de machines de dégazage entièrement automatiques, usine personnalisée, fabricants - Shan Yi Yang Fluid Tech est un fournisseur de machines de dégazage entièrement automatiques, une usine de machines de dégazage entièrement automatiques personnalisées et des fabricants i... Voir le produit →
La stérilisation est le moment où la chaleur a le plus fort impact sur les vitamines. Un traitement de courte durée à haute température préserve normalement mieux les vitamines que de longues périodes de conservation, car la dégradation augmente avec le temps, même lorsque la température est modérée. Le HTST à 72 à 75°C pendant 15 à 30 secondes et l'UHT à 135 à 150°C pendant 2 à 5 secondes produisent tous deux des boissons commercialement sûres, mais leur effet sur la rétention de vitamines est très différent.
Les formules très acides avec un pH inférieur à 4,0 peuvent utiliser un régime de pasteurisation plus doux. Les formules peu acides ou presque neutres nécessitent des conditions de stérilisation plus strictes. Lors de la sélection équipement du système de stérilisation , faites attention au contrôle de la température de maintien et à la capacité de refroidissement rapide, car la chaleur résiduelle pendant le refroidissement réduit également l'activité des vitamines.
 Fournisseurs d'équipements de système de stérilisation, usine personnalisée, fabricants - Shangh Yi Yang Fluid Tech est un fournisseur d'équipement de système de stérilisation, une usine et des fabricants d'équipement de système de stérilisation personnalisés en Ch... Voir le produit →
Le remplissage est la dernière chance technique de protéger les vitamines. La température du produit entrant dans la charge, le niveau d’oxygène dans l’espace libre et le rinçage à l’azote affectent tous la durée de conservation. De nombreux producteurs de boissons vitaminées préfèrent le remplissage à froid spécifiquement pour éviter une charge thermique supplémentaire. Cependant, le remplissage à froid nécessite un environnement de remplissage hygiénique strict et souvent une désinfection chimique des emballages. Le choix effectué ici détermine quels matériaux d'emballage sont utilisables et combien de temps le produit peut rester stable lors de la distribution.
Le concept de remplissage change toute la configuration amont. Le remplissage à froid et le remplissage à chaud ne sont pas seulement des options différentes pour les machines de remplissage ; ils conduisent à des stratégies différentes en matière d’emballage, de consommation d’énergie et de durée de conservation.
| Paramètre | Remplissage à froid | Remplissage à chaud |
|---|---|---|
| Température de remplissage typique | 4 à 25°C | 85 à 92°C |
| Charge thermique sur les vitamines | Faible ; favorable aux vitamines C et B | Élevé ; peut nécessiter un ajout de surplus |
| Barrière microbiologique | Dépend de l'hygiène de remplissage et de la désinfection des emballages | Le flacon et le bouchon sont désinfectés à la chaleur par le produit lui-même |
| Conteneur d'emballage | Du PET ou du PEHD standard peuvent être utilisés | PET, verre ou métal résistant à la chaleur requis |
| Durée de conservation prévue | 3 à 6 mois au réfrigérateur | 6 à 12 mois à température ambiante |
| Modèle énergétique | Demande plus élevée de refroidissement et de désinfection | Demande plus élevée de chauffage et de refroidissement des bouteilles |
Si votre formule est sensible à la chaleur et que la chaîne de distribution prend en charge la réfrigération, le remplissage à froid est souvent un point de départ raisonnable. Si le marché exige une durée de conservation ambiante, le remplissage aseptique vous permet de remplir à une température plus basse tout en conservant une longue durée de conservation, mais l'investissement est plus élevé. Cette décision doit être prise lors de la conception du processus, car changer ultérieurement le concept de remplissage signifie retravailler le stérilisateur, le système de manutention des emballages et la ligne de transport.
Si la même usine gère également d’autres catégories de boissons, prévoyez-le lors de la conception de la ligne. Des produits tels que boissons électrolytiques partagent la plupart des équipements en amont avec l'eau vitaminée, mais leur acidité, leur taux de sucre et leur sensibilité à la chaleur diffèrent. Le temps de changement entre les produits a une influence directe sur l’utilisation et le rendement des plantes.
Le défi du nettoyage dans les boissons vitaminées n’est pas principalement le sucre ; ce sont les oligo-ingrédients. Les vitamines et les minéraux peuvent se déposer sur les surfaces chauffées, et un nettoyage incomplet permet aux dépôts de s'accumuler et de devenir un refuge pour les micro-organismes. Les détails de conception qui affectent la nettoyabilité comprennent les bras morts, les tuyaux borgnes, la géométrie des vannes de remplissage, les surfaces internes du dégazeur et de l'homogénéisateur et la couverture de pulvérisation dans les réservoirs de stockage.
Une conception judicieuse réduit les zones mortes de nettoyage dès le début et utilise un système CIP qui couvre chaque surface de contact du produit grâce à une combinaison de lavages alcalins et acides. Les questions pratiques sont de savoir si le cycle de nettoyage peut être terminé dans le délai prévu, si la tuyauterie peut être inspectée et démontée en cas de besoin, et comment le point final du nettoyage est confirmé lors du changement de produit. Le CIP ne touche pas directement le produit final, mais il constitue une condition fondamentale pour la rétention des vitamines et la sécurité microbienne.
Du point de vue de l'achat, la sélection des lignes peut être réduite à quatre niveaux d'évaluation :
Lorsque l'achat porte sur une ligne complète plutôt que sur une seule machine, la capacité du projet du fournisseur compte plus que les spécifications de l'équipement individuel. Un fournisseur avec en interne services d'ingénierie des procédés peut relier la conception des processus, la fabrication des équipements, l’installation et la mise en service sous une seule responsabilité, réduisant ainsi les risques d’interface entre plusieurs fournisseurs. L'assistance technique après la livraison mérite également une attention particulière, car l'ajustement des paramètres de nettoyage et le changement de recette sont des opérations normales dans la production de boissons vitaminées.
La production de boissons vitaminées est une chaîne de choix : profondeur de traitement de l'eau, préparation du prémélange, efficacité de la désaération, intensité du traitement thermique et environnement de remplissage. Les marques qui performent bien sur le marché sont généralement celles qui font ces choix dans le bon ordre. Commencez par la fenêtre de stabilité des vitamines, concevez le processus en fonction de celle-ci et faites appel à un fournisseur capable de fournir toute la séquence avec validation et service. Cette approche produit une ligne qui non seulement remplit les bouteilles, mais protège réellement le produit qu'elles contiennent.

Coordonnées
Adresse de production : No 9188, Route Chuannan Fenggong, District de Fengxian, Shanghai
Adresse du bureau : Bureau 603, Bâtiment 57, No 260, Route Maoyuan, District de Fengxian, Shanghai
TÉL. : 86-18221904658
Courriel: [email protected]
Lien rapide
Demander un devis personnalisé Besoin de quelque chose de spécial ? Nous sommes là pour vous aider.
 English
 русский
 Français
 Español
 عربى
 Indonesia
 $config.cms_name