Content
La transformation des produits laitiers a considérablement évolué au cours des dernières décennies. Aujourd'hui lignes de production laitière ne sont plus de simples installations de traitement par lots : ce sont des systèmes hautement intégrés qui combinent le traitement thermique, l'emballage stérile, le contrôle de la fermentation et la gestion de la chaîne du froid dans un seul flux de travail continu. Pour les fabricants de produits laitiers, comprendre la structure et la fonction de chaque segment au sein d'une chaîne complète de transformation laitière est essentiel non seulement pour maintenir la qualité des produits, mais également pour atteindre l'efficacité opérationnelle, la conformité réglementaire et la rentabilité à long terme.
Le traitement à ultra haute température (UHT) est l’une des technologies les plus largement utilisées dans l’industrie laitière mondiale. Une ligne de production de lait UHT chauffe le lait à des températures comprises entre 135°C et 150°C pendant deux à quatre secondes, éliminant ainsi efficacement tous les micro-organismes pathogènes et d'altération. Cela permet au produit final de rester stable en conservation jusqu'à 12 mois sans réfrigération – un avantage majeur pour les marchés d'exportation et les régions dont les chaînes du froid sont sous-développées.
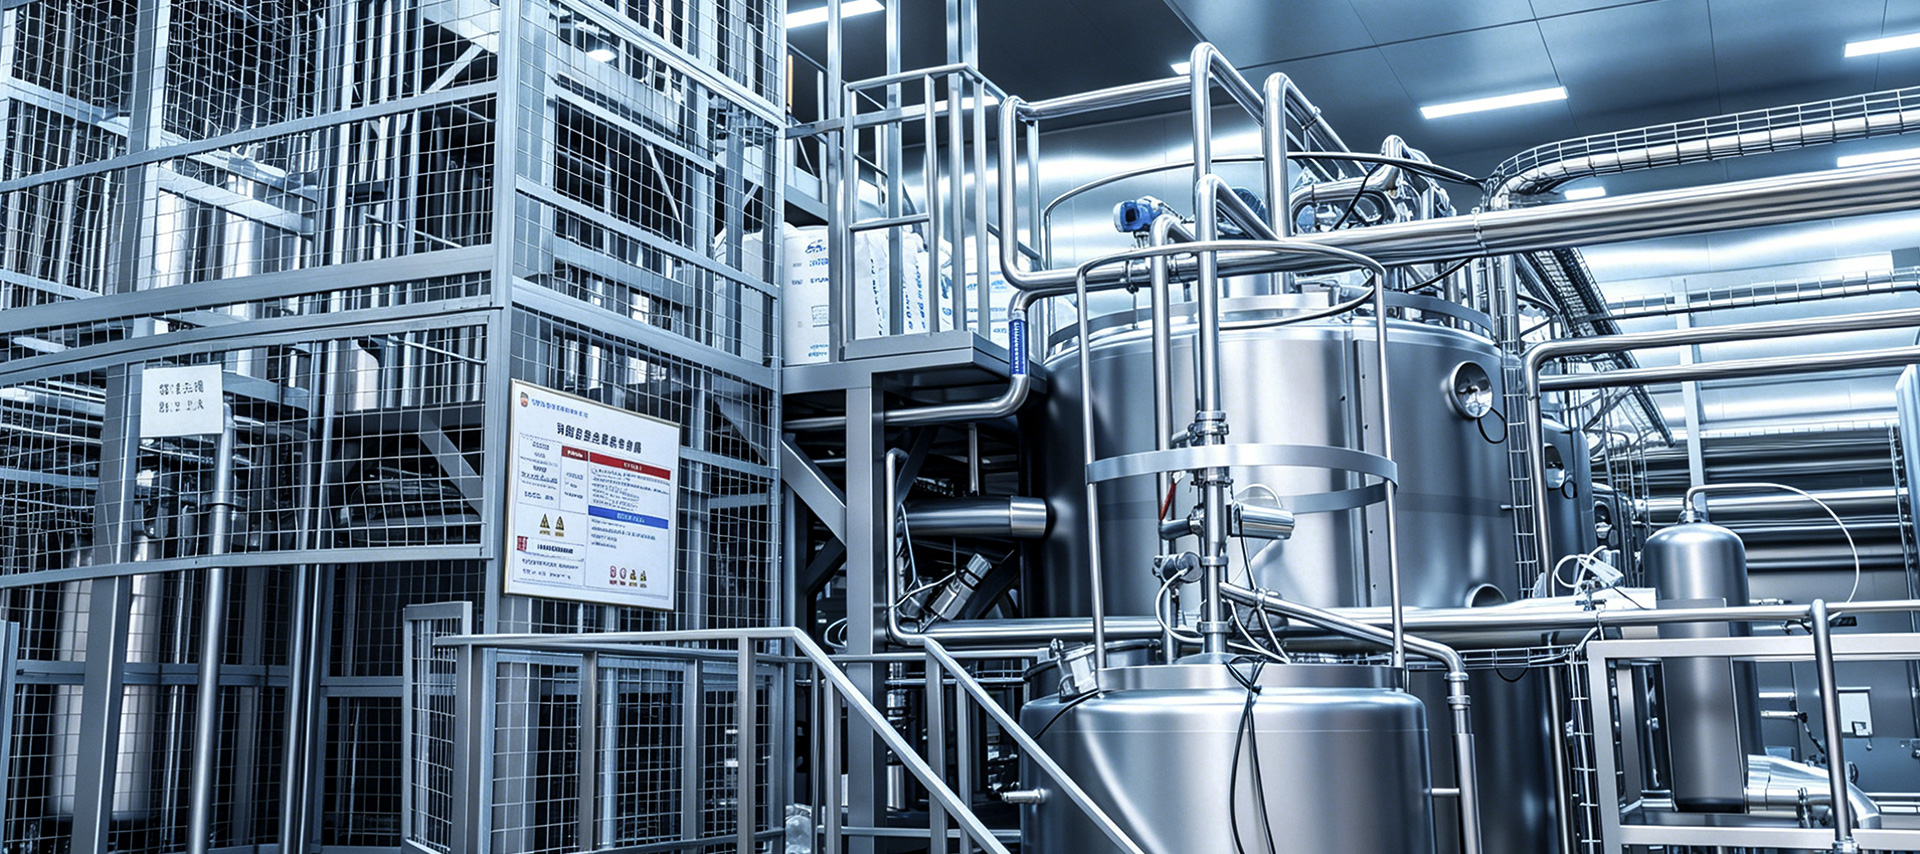
L'équipement clé d'une ligne UHT comprend un réservoir d'équilibrage, une unité de désaération, un homogénéisateur, un échangeur de chaleur tubulaire ou à plaques et une machine de remplissage aseptique. Chaque composant joue un rôle essentiel. L'homogénéisateur réduit la taille des globules gras pour empêcher la séparation de la crème, tetis que le remplisseur aseptique garantit que le lait stérilisé est conditionné dans un environnement stérile, éliminant ainsi le risque de contamination post-traitement. Les formats d'emballage couramment utilisés comprennent les cartons Tetra Pak, les bouteilles en PEHD et les sachets aseptiques.
L'un des défis courants du traitement UHT est l'encrassement, c'est-à-dire l'accumulation de protéines dénaturées par la chaleur et de dépôts de phosphate de calcium sur les surfaces des échangeurs de chaleur. Pour résoudre ce problème, les systèmes UHT modernes sont équipés de systèmes de nettoyage en place (CIP) qui font automatiquement circuler les agents de nettoyage dans l'équipement après chaque cycle de production, maintenant ainsi l'efficacité thermique et réduisant les temps d'arrêt.
Contrairement au lait UHT, le lait pasteurisé est traité à des températures plus basses – généralement 72 °C pendant 15 secondes dans la méthode HTST (High Temperature Short Time) – ce qui élimine les bactéries nocives tout en préservant davantage la saveur naturelle, le profil nutritionnel et les composés bioactifs du lait. Le lait pasteurisé doit être réfrigéré et a généralement une durée de conservation de 7 à 21 jours, selon l'emballage et la manipulation post-pasteurisation.
Une ligne complète de production de lait pasteurisé comprend des réservoirs de réception et de stockage du lait cru, un échangeur thermique à plaques pour la pasteurisation et le refroidissement, un homogénéisateur, une unité de standardisation (pour le contrôle de la teneur en matières grasses) et une machine de remplissage. L'unité de normalisation est particulièrement importante pour les opérations à grande échelle, car elle permet aux fabricants de respecter systématiquement les spécifications de teneur en matières grasses telles que le lait entier (3,5 %), le lait demi-écrémé (1,5 à 1,8 %) ou le lait écrémé (moins de 0,5 %).
La surveillance de la température est un point de contrôle critique tout au long de la chaîne de lait pasteurisé. Des capteurs automatisés enregistrent et enregistrent en continu les températures à chaque étape du traitement. Si la température au niveau du tube de maintien tombe en dessous du seuil requis, une vanne de dérivation redirige automatiquement le lait vers le retraitement – un mécanisme de sécurité intégré qui empêche le produit sous-traité d'atteindre la remplisseuse.
La qualité de tout produit laitier commence en fin de compte à la source : la ferme laitière. Une laiterie bien conçue – également appelée salle de traite ou installation de traite – constitue la première étape de la chaîne de production laitière et a un impact direct sur la charge microbienne et le nombre de cellules somatiques du lait cru. Des laiteries mal entretenues peuvent introduire une contamination difficile à éliminer, même avec un traitement thermique en aval.
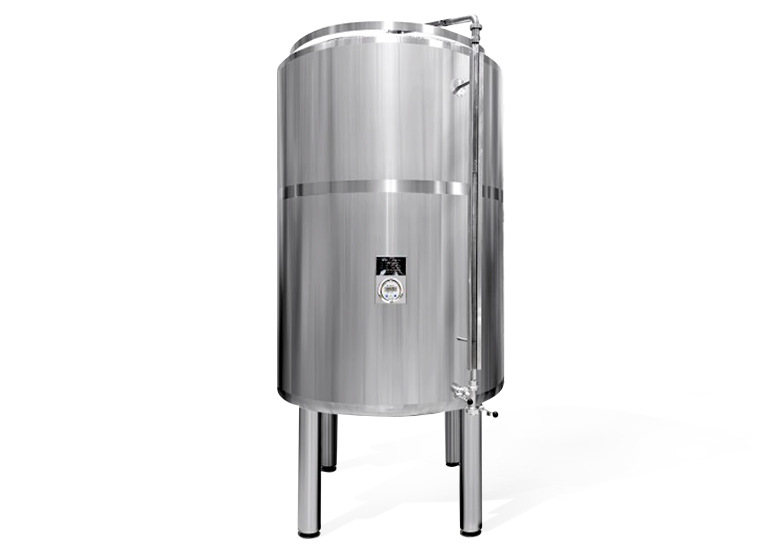
Les laiteries modernes des fermes laitières sont équipées de systèmes de traite automatique (AMS), de réservoirs de refroidissement du lait en vrac, d'unités de filtration en ligne et de systèmes de nettoyage CIP. Le tank à lait en vrac refroidit rapidement le lait cru de la température corporelle de la vache (~ 38 °C) à moins de 4 °C dans les deux heures suivant la traite — la fenêtre critique pour limiter la prolifération bactérienne. La construction en acier inoxydable dans toute la laiterie garantit des surfaces hygiéniques, faciles à nettoyer et résistantes à la corrosion.
Les principaux indicateurs de performance surveillés à la laiterie de la ferme comprennent :
Investir dans des infrastructures agricoles de haute qualité n’est pas facultatif : c’est la condition préalable à la production ultérieure de produits laitiers sûrs et de qualité supérieure.
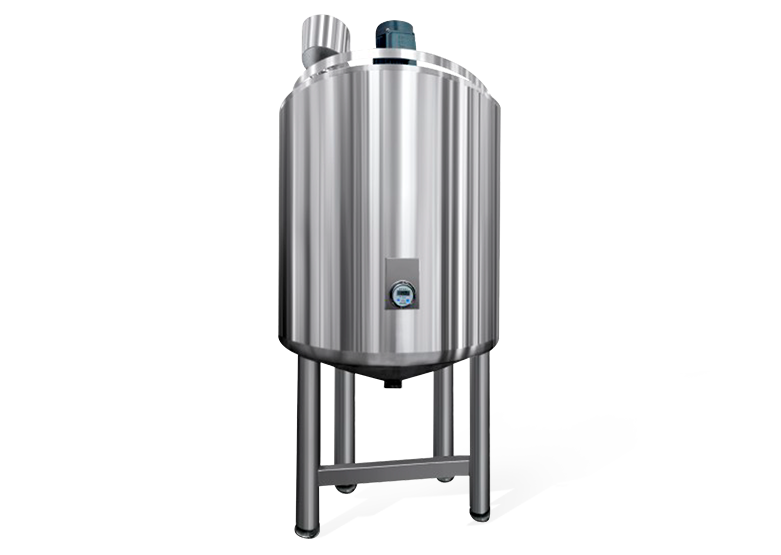
La production de yaourt nécessite une approche totalement différente de celle du traitement du lait nature. La chaîne de production de fermentation du yaourt implique un contrôle minutieux de l’activité microbienne pour convertir le lactose du lait en acide lactique, ce qui abaisse le pH et provoque la gélification des protéines du lait. Le résultat est un produit à la saveur acidulée caractéristique et à la texture épaisse. La ligne produit généralement du yaourt ferme (fermenté dans le récipient final), du yaourt brassé (fermenté dans une cuve puis agité) ou du yaourt à boire, chacun nécessitant des configurations d'équipement différentes.
Les principales étapes d’une ligne de production de fermentation de yaourt sont les suivantes :
| Étape | Processus | Paramètre clé |
| 1 | Standardisation et mélange du lait | Teneur en matières grasses et en protéines |
| 2 | Homogénéisation | Pression de 150 à 200 bars |
| 3 | Traitement thermique | 90-95°C pendant 5 minutes |
| 4 | Refroidissement et inoculation de culture starter | Température d'inoculation de 42 à 44 °C |
| 5 | Fermentation | pH cible 4,2–4,6 |
| 6 | Refroidissement et remplissage | En dessous de 20°C avant remplissage |
La culture starter utilisée – généralement une combinaison de Streptocoque thermophilus and Lactobacillus delbrueckii sous-espèce. bulgaricus — doit être dosé avec précision et ajouté à la bonne température pour garantir une activité de fermentation constante. La surveillance automatisée du pH dans les cuves de fermentation permet aux opérateurs de terminer la fermentation précisément lorsque l'acidité cible est atteinte, évitant ainsi une suracidification qui entraînerait un produit excessivement acide.
Une laiterie compétitive n’exploite pas chaque chaîne de production de manière isolée. Les usines modernes de transformation des produits laitiers intègrent leurs lignes UHT, de pasteurisation, de réception à la ferme et de fermentation via un système centralisé SCADA (Supervisory Control and Data Acquisition). Cela permet aux responsables d'usine de surveiller les données de processus en temps réel, de détecter les anomalies, de planifier les cycles CIP et de générer des rapports de production, le tout à partir d'une seule interface de contrôle.
L'automatisation joue également un rôle essentiel dans l'efficacité énergétique. Les systèmes de récupération de chaleur sur les lignes de pasteurisation et UHT peuvent récupérer jusqu'à 94 % de l'énergie thermique utilisée pour le chauffage, réduisant ainsi considérablement la consommation de vapeur. Les entraînements à fréquence variable des pompes et des compresseurs réduisent encore davantage la consommation d'électricité. Pour les installations visant des certifications de durabilité ou cherchant à réduire leurs coûts opérationnels, ces investissements sont généralement rentabilisés en deux à trois ans.
La traçabilité est un autre domaine dans lequel l'intégration offre une valeur mesurable. En reliant les enregistrements de lots depuis la consommation de lait de ferme jusqu'à la transformation, l'emballage et la distribution, les fabricants de produits laitiers peuvent répondre aux incidents de sécurité alimentaire avec rapidité et précision, en isolant les lots de produits concernés en quelques minutes plutôt qu'en quelques jours. Ce niveau de traçabilité est de plus en plus exigé par les détaillants et les organismes de réglementation sur les marchés clés.
La sélection de la bonne combinaison de lignes de production dépend de plusieurs facteurs : la gamme de produits cible, la capacité de traitement quotidienne, la géographie du marché, l'infrastructure disponible et le budget d'investissement. Une petite laiterie régionale desservant les marchés de produits frais locaux peut donner la priorité à une ligne de lait pasteurisé dotée d'une unité de fermentation de yaourt. En revanche, un grand transformateur orienté vers l’exportation investira massivement dans la capacité UHT et la technologie d’emballage aseptique.
Lors de l'évaluation des fournisseurs d'équipements, les acheteurs doivent regarder au-delà du prix d'achat initial et examiner le coût total de possession, y compris la consommation d'énergie, la disponibilité des pièces de rechange, la couverture du service après-vente et les antécédents du fournisseur avec des installations de taille similaire. Des tests à l'échelle pilote avant la mise en service d'une ligne complète peuvent également éviter des erreurs coûteuses, en particulier pour les nouvelles catégories de produits ou les compositions inhabituelles de lait cru.
En fin de compte, une chaîne de production laitière bien configurée n’est pas seulement un actif capital : c’est l’épine dorsale opérationnelle d’une marque laitière. L'acquisition dès le départ de la technologie, de la configuration et des contrôles des processus détermine la qualité du produit, la disponibilité de la production et la capacité à faire évoluer la capacité à mesure que la demande du marché augmente.

Coordonnées
Adresse de production : No 9188, Route Chuannan Fenggong, District de Fengxian, Shanghai
Adresse du bureau : Bureau 603, Bâtiment 57, No 260, Route Maoyuan, District de Fengxian, Shanghai
TÉL. : 86-18221904658
Courriel: [email protected]
Lien rapide
Demander un devis personnalisé Besoin de quelque chose de spécial ? Nous sommes là pour vous aider.
 English
 русский
 Français
 Español
 عربى
 Indonesia
 $config.cms_name