Actualités
 $config.cms_name
Oct 27, 2026
À quoi sert une machine à pulper les fruits et légumes Une machine à réduire en pulpe les fruits et légumes sépare la pulpe, le jus et la purée des peaux, graines, tiges et autres solides indésirables, produisant ainsi un produit homogène utilisé dans la fabrication de jus, la production d'aliments pour bébés, les sauces, les confitures et les concentrés de boissons. La machine fonctionne généralement en ramollissant ou en écrasant les produits bruts, puis en les forçant à travers un tamis perforé à l'aide de palettes ou de batteurs, qui sépare la pulpe utilisable des déchets fibreux. Ce processus permet aux fabricants de traiter rapidement de grands volumes de produits tout en conservant une texture et un rendement constants, ce qui est difficile à obtenir grâce au traitement manuel. Ces machines sont utilisées dans un large éventail d'industries, depuis les petits bars à jus traitant quelques centaines de kilogrammes par jour jusqu'aux grandes installations industrielles traitant plusieurs tonnes par heure. Comprendre comment les différents composants et configurations affectent la qualité de la production aide les acheteurs à sélectionner les équipements adaptés à leurs objectifs de production spécifiques. Comment fonctionne le processus de réduction en pâte La plupart des machines à dépulper les fruits et légumes suivent un processus de base similaire, bien que les mécanismes spécifiques varient selon le type de machine et le fabricant. Les produits bruts sont d'abord lavés et triés, puis introduits dans la machine entiers ou prédécoupés, en fonction de leur taille et de leur fermeté. Concassage et séparation À l'intérieur de la machine, des batteurs ou des palettes rotatifs pressent le produit contre un tamis perforé, brisant les structures cellulaires et poussant la pulpe la plus molle à travers les ouvertures du tamis tandis que les peaux, les graines et les matières fibreuses sont retenues et évacuées séparément. La taille des mailles du tamis détermine la texture finale de la pulpe, avec des tamis plus fins produisant une pulpe plus lisse adaptée à la production d'aliments pour bébés ou de nectar, et des tamis plus grossiers produisant une pulpe plus épaisse adaptée aux sauces ou aux conserves. Raffinage en plusieurs étapes De nombreuses lignes de pâte industrielle utilisent une configuration à plusieurs étapes, dans laquelle l'étape initiale de réduction en pâte grossière est suivie d'une ou deux étapes de finition utilisant des tamis de plus en plus fins. Cette approche par étapes maximise le rendement en extrayant de la pâte supplémentaire utilisable du sous-produit de l'étape précédente, réduisant ainsi le gaspillage global et améliorant l'utilisation des matières premières. Types de machines de fabrication de pâte et leurs applications Différentes conceptions de machines à pâte sont adaptées à différents types de produits et échelles de production. La sélection du bon type dépend des fruits ou légumes à traiter et du débit souhaité. Type de machine Idéal pour Capacité typique Pulvérisateur en une seule étape Petite série ou production artisanale 100-500 kg/heure Pulpeur/finition à deux étages Production de jus et de purées de taille moyenne 500-2000 kg/heure Ligne industrielle à trois étages Fabrication de boissons et de concentrés à grande échelle 2000 kg/heure Pulpeur spécialisé tomates/agrumes Produits riches en graines et en pelures Varie selon le modèle Facteurs clés à considérer lors du choix d’une machine Choisir la bonne machine à dépulper les fruits et légumes nécessite d'évaluer plusieurs facteurs opérationnels au-delà de la seule capacité, car les caractéristiques des produits et les exigences en matière d'hygiène affectent considérablement les performances et la longévité de l'équipement. Type de produit et teneur en fibres Les produits fibreux tels que la mangue ou la goyave nécessitent des ensembles de batteurs et des tamis plus robustes conçus pour supporter des charges de fibres plus élevées sans se boucher, tandis que les fruits plus tendres comme les baies ou les tomates nécessitent généralement un traitement plus doux pour éviter une casse excessive des graines, ce qui peut introduire de l'amertume dans la pulpe. Les acheteurs doivent confirmer auprès des fabricants qu'une machine a été testée avec leur type de produit spécifique avant de s'engager dans un achat. Matériau de construction L'acier inoxydable de qualité alimentaire, généralement de qualité 304 ou 316, est le matériau de construction standard pour les machines à réduire en pâte en raison de sa résistance à la corrosion et de sa facilité de nettoyage. L'acier inoxydable 316 offre une meilleure résistance aux produits acides tels que les agrumes et les tomates, ce qui en fait un investissement rentable pour les installations traitant régulièrement des fruits et légumes très acides. Interchangeabilité des écrans Les machines qui permettent des changements rapides de tamis offrent une plus grande flexibilité aux installations produisant plusieurs textures de pâte ou traitant différents types de produits tout au long de l'année. Cette fonctionnalité réduit les temps d'arrêt entre les cycles de production et permet à une seule machine de desservir plusieurs lignes de produits. Meilleures pratiques d’exploitation et de maintenance Un bon fonctionnement et un bon entretien affectent directement la qualité du produit et la durée de vie de l’équipement. Le respect de procédures cohérentes permet de prévenir la contamination, de réduire l’usure mécanique et de maintenir un rendement de pâte constant au fil du temps. Nettoyez soigneusement la machine après chaque cycle de production, en accordant une attention particulière à l'ensemble tamis et batteur où les résidus ont tendance à s'accumuler. Inspectez régulièrement les grilles pour déceler toute usure ou tout dommage, car une grille endommagée peut laisser pénétrer des graines ou des fragments de peau dans la pulpe finie. Vérifiez périodiquement le jeu des lames du batteur, car un espace excessif entre les lames et le tamis réduit l'efficacité de l'extraction et augmente les déchets. Lubrifiez les roulements et les pièces mobiles selon le calendrier du fabricant pour éviter une défaillance mécanique prématurée. Triez et lavez soigneusement les produits avant de les introduire dans la machine afin de réduire le risque que des corps étrangers endommagent les composants internes. Améliorer le rendement et réduire les déchets Maximiser le rendement de la pâte réduit les coûts des matières premières et améliore l’efficacité globale de la production. Le préchauffage de certains produits, tels que les tomates, avant la réduction en pâte peut améliorer les taux d'extraction en ramollissant les parois cellulaires, un processus communément appelé traitement à chaud. Pour les produits sujets au brunissement enzymatique, comme les pommes ou les poires, minimiser le temps entre la coupe et la réduction en pâte permet de préserver la qualité de la couleur et de la saveur. L’examen régulier des déchets produits par la machine peut également révéler des opportunités d’amélioration. Si les peaux et les graines jetées contiennent encore une quantité importante de pulpe utilisable, l'ajustement de la vitesse du batteur, de la taille des mailles du tamis ou l'ajout d'une étape de finition secondaire peut aider à récupérer du produit supplémentaire et à améliorer le rendement global. La sélection de la bonne machine à pulper les fruits et légumes dépend de l'adéquation du type de produit, de la texture de pulpe souhaitée et du volume de production à la configuration d'équipement appropriée. Avec un fonctionnement approprié et un entretien régulier, une machine à pâte bien choisie offre une qualité de produit constante tout en minimisant les déchets et les temps d'arrêt sur toute la chaîne de production.
Qu'est-ce qu'un équipement de transport de nourriture multifonction Équipement de transport de nourriture multifonction fait référence aux systèmes de convoyeurs conçus pour gérer plusieurs étapes de transformation des aliments au sein d'une seule ligne intégrée, telles que le transport, le tri, le lavage, le refroidissement, le séchage et l'emballage. Contrairement aux convoyeurs à usage unique qui déplacent uniquement les produits d'un point A à un point B, ces systèmes combinent des composants mécaniques, pneumatiques ou hydrauliques pour effectuer plusieurs tâches simultanément, réduisant ainsi le besoin de machines séparées et d'étapes de manipulation manuelle. Ce type d'équipement est largement utilisé dans les boulangeries, les usines de transformation de viande, les laiteries et les chaînes de fabrication de snacks où l'efficacité, l'hygiène et la cohérence des produits sont essentielles. En consolidant plusieurs fonctions dans un seul système, les fabricants peuvent réduire les besoins en espace au sol, minimiser les risques de contamination des produits et rationaliser les flux de production depuis la réception des matières premières jusqu'à l'emballage final. Composants principaux et comment ils fonctionnent ensemble Un système de transport multifonction intègre généralement plusieurs modules le long d’un seul châssis ou d’une série de châssis connectés. Comprendre chaque composant aide les opérateurs à sélectionner la configuration adaptée à leurs besoins de production spécifiques. Systèmes d'entraînement par courroie et chaîne La surface de transport, qu'il s'agisse d'une bande modulaire en plastique, d'un treillis en acier inoxydable ou d'un caoutchouc de qualité alimentaire, déplace le produit à travers chaque étape de traitement. Les entraînements à vitesse variable permettent aux opérateurs d'ajuster le débit en fonction du type de produit et de la capacité de l'équipement en aval, garantissant ainsi des transitions fluides entre les stations de lavage, de tri et d'emballage. Modules de tri et d'inspection intégrés De nombreux systèmes intègrent des capteurs optiques, des balances ou des détecteurs de métaux directement dans la ligne de transport, permettant ainsi d'éliminer automatiquement les produits défectueux ou contaminés par des corps étrangers sans arrêter l'ensemble du processus de production. Avantages clés pour les installations de transformation des aliments Investir dans un équipement de transport multifonction offre des avantages mesurables par rapport au recours à plusieurs machines autonomes. Le tableau ci-dessous résume les principaux avantages opérationnels. Avantage Impact sur la production Coûts de main-d'œuvre réduits Moins de points de manutention manuelle, ce qui réduit les besoins en personnel Hygiène améliorée Moins de points de transfert réduisent le risque de contamination Efficacité spatiale Les fonctions combinées réduisent l'espace au sol global nécessaire Débit plus élevé Le traitement continu augmente le rendement par équipe Ces efficacités combinées se traduisent souvent par un retour sur investissement plus rapide, en particulier pour les installations traitant de gros volumes de denrées périssables où la rapidité et l'hygiène affectent directement la qualité et la durée de conservation des produits. Applications courantes dans les industries alimentaires Les équipements de transport multifonctions sont adaptables à un large éventail d’environnements de production alimentaire, chacun ayant des exigences de manutention uniques basées sur les caractéristiques du produit. Lignes de boulangerie nécessitant des transitions de levée, de cuisson et de refroidissement Transformation de la viande et de la volaille avec étapes de lavage, de refroidissement et de portionnement Opérations de tri, de lavage et de calibrage des fruits et légumes Production de snacks impliquant la friture, l'assaisonnement et l'emballage Lignes de transformation des produits laitiers avec intégration de pasteurisation et d'embouteillage Choisir le bon système pour votre installation La sélection d'un équipement de transport multifonction approprié nécessite un examen attentif des caractéristiques du produit, du volume de production et des exigences sanitaires spécifiques à votre opération. Normes de construction des matériaux L'acier inoxydable de qualité alimentaire, généralement de qualité 304 ou 316, est essentiel pour les composants en contact direct avec les aliments, offrant une résistance à la corrosion et une désinfection facile. Les matériaux des courroies doivent également être conformes aux certifications de sécurité alimentaire de la FDA ou équivalentes pour éviter le lessivage de produits chimiques ou l'accumulation de bactéries. Conception de nettoyage et d’assainissement Les systèmes conçus avec des cadres ouverts, des courroies amovibles et des moteurs lavables simplifient les routines de nettoyage quotidiennes et aident les installations à se conformer aux réglementations en matière de sécurité alimentaire telles que les directives HACCP ou FDA. Évaluez la capacité de débit par rapport à vos demandes de production maximales Confirmer la compatibilité avec les équipements en amont et en aval existants Donnez la priorité aux systèmes avec un démontage sans outil pour des cycles d'assainissement plus rapides Pratiques de maintenance qui prolongent la durée de vie de l'équipement Une maintenance préventive régulière est essentielle pour maintenir le fonctionnement efficace des systèmes de transport multifonctions et pour éviter les temps d'arrêt imprévus qui peuvent perturber des calendriers de production entiers. Les inspections quotidiennes doivent inclure la vérification de la tension des courroies, des niveaux de lubrification des pièces mobiles et de l'étalonnage des capteurs pour les modules de tri ou d'inspection. L'établissement d'une routine programmée de nettoyage en profondeur, ainsi qu'un entretien professionnel périodique des moteurs et des composants d'entraînement, aide à prévenir l'usure prématurée et garantit une conformité constante en matière de sécurité alimentaire tout au long de la durée de vie opérationnelle de l'équipement.
L'objectif principal d'une chaîne de production de transformation de fruits tropicaux A ligne de production de transformation de fruits tropicaux est un système intégré de machines conçu pour transformer les fruits crus tels que la mangue, l'ananas, la papaye, la goyave et le fruit de la passion en produits stables et prêts à être commercialisés, notamment des jus, des purées, des concentrés, des fruits secs ou des segments en conserve. Étant donné que les fruits tropicaux sont souvent très périssables, saisonniers et cultivés dans des régions éloignées des principaux marchés de consommation, les lignes de transformation jouent un rôle essentiel en prolongeant la durée de conservation, en réduisant les pertes après récolte et en permettant l'exportation vers des marchés internationaux qui seraient autrement inaccessibles aux fruits frais en raison du temps de transit et du risque de détérioration. Contrairement aux lignes de transformation construites pour un seul type de fruit, de nombreuses installations de fruits tropicaux sont conçues avec un certain degré de flexibilité, car la disponibilité saisonnière nécessite souvent de passer d'un fruit à l'autre tout au long de l'année. Comprendre les principales étapes de la transformation, les équipements impliqués et les exigences spécifiques de manipulation des différents fruits tropicaux aide les exploitants d'installations à concevoir des systèmes de production efficaces et adaptables qui minimisent les déchets et maintiennent une qualité de produit constante. Étapes clés d'une ligne de transformation de fruits tropicaux Bien que l'équipement spécifique varie selon le type de fruit et le format du produit final, la plupart des lignes de transformation de fruits tropicaux suivent une séquence similaire d'étapes conçues pour déplacer les fruits crus à travers les étapes de nettoyage, de préparation, de transformation et de conservation. Réception et tri Les fruits entrants sont d'abord inspectés et triés pour éliminer les unités endommagées, pas assez mûres ou trop mûres qui pourraient compromettre la qualité du produit ou introduire des organismes d'altération dans le lot. Les lignes de tri automatisées utilisent souvent des capteurs optiques pour détecter les défauts de surface, les variations de taille ou les incohérences de couleur, permettant un tri plus rapide et plus cohérent que la seule inspection manuelle. Lavage et nettoyage Les fruits passent par des cuves de lavage ou des systèmes de pulvérisation conçus pour éliminer la terre, les résidus de pesticides et les micro-organismes de surface. De nombreuses lignes intègrent un rinçage à l'eau chlorée ou ozonée à ce stade pour réduire la charge microbienne avant que les fruits ne soient pelés ou coupés. Peler, couper et dénoyauter Cette étape varie considérablement selon le type de fruit. Les mangues nécessitent généralement un équipement de dénoyautage et d'épluchage conçu en fonction de leur forme spécifique, tandis que les ananas nécessitent des machines de dénoyautage et d'élimination des coques, et les papayes nécessitent le retrait des graines en même temps que le pelage. La flexibilité de l'équipement est ici souvent un facteur majeur dans l'efficacité globale de la ligne pour les installations traitant plusieurs variétés de fruits. Mise en pâte et raffinage Une fois préparés, les fruits passent dans des machines à dépulper qui séparent le jus et la pulpe des graines, des fibres et de la peau. Les raffineurs ajustent ensuite la texture de la pulpe en la faisant passer à travers des tamis de plus en plus fins, ce qui est particulièrement important pour des produits comme la purée de mangue, où une texture lisse et homogène est une exigence de qualité clé. Traitement thermique L'équipement de pasteurisation ou de stérilisation applique une chaleur contrôlée pour éliminer les micro-organismes nuisibles et inactiver les enzymes qui pourraient autrement provoquer un brunissement, une dégradation de la saveur ou une détérioration pendant le stockage. Les systèmes de traitement aseptique, qui combinent stérilisation et emballage stérile, sont de plus en plus utilisés pour les purées de fruits tropicaux destinées à l'exportation sur de longues distances et à une durée de conservation prolongée. Emballage et remplissage Le produit final est conditionné dans des formats d'emballage adaptés au marché visé, tels que des sacs en fûts aseptiques pour l'exportation en vrac, des cartons de vente au détail pour les jus de consommation ou des canettes pour les segments de fruits de longue conservation. L'équipement de remplissage doit maintenir des conditions d'hygiène partout pour éviter toute contamination post-traitement. Exigences de transformation par type de fruit Différents fruits tropicaux présentent des défis de transformation distincts en fonction de leur structure physique et de leur composition. Le tableau ci-dessous présente les principales considérations concernant plusieurs fruits tropicaux courants transformés à l’échelle commerciale. Fruits Défi de traitement clé Produit final commun Mangue Pâte fibreuse nécessitant un affinage fin Purée, concentré Ananas Retrait difficile du noyau et de la coque Rondelles en conserve, jus Fruit de la passion Séparation des graines et de la pulpe Concentré, pulpe aseptique Papaye Brunissement enzymatique rapide après découpe Purée, tranches séchées La papaye, en particulier, nécessite un traitement rapide après la coupe en raison de sa forte activité enzymatique, qui provoque un brunissement et des changements de saveur si le fruit reste exposé à l'air pendant de longues périodes. Les installations de transformation de la papaye minimisent souvent le temps entre la coupe et le traitement thermique pour préserver la qualité de la couleur et de la saveur. Considérations relatives à l'équipement pour les gammes multi-fruits flexibles De nombreux transformateurs de fruits tropicaux traitent plusieurs types de fruits tout au long de l'année en fonction des cycles de récolte saisonniers, ce qui fait de la flexibilité des équipements un facteur de conception important plutôt que de construire des lignes dédiées distinctes pour chaque fruit. Équipement de réduction en pâte et de raffinage modulaire avec tailles de tamis interchangeables pour s'adapter à différentes textures de fruits Stations d'épluchage et de découpe réglables capables de gérer différentes formes et tailles de fruits Équipement de remplissage à changement rapide compatible avec plusieurs formats d'emballage Systèmes d'assainissement sur place (CIP) qui permettent un nettoyage en profondeur entre les changements de type de fruit pour éviter la contamination croisée des arômes Les systèmes de nettoyage sur place sont particulièrement utiles pour les installations multi-fruits, car la pulpe ou le jus résiduels d'un type de fruit peuvent affecter le profil aromatique du prochain lot traité si l'équipement n'est pas soigneusement désinfecté entre les changements, ce qui peut constituer un problème de contrôle qualité important pour les produits délicatement aromatisés comme le concentré de fruit de la passion. Considérations relatives au contrôle de la qualité et à la sécurité alimentaire Un contrôle qualité cohérent tout au long de la chaîne de production est essentiel pour répondre à la fois aux exigences réglementaires nationales et aux normes internationales d’exportation. Les mesures du niveau Brix (teneur en sucre), du pH et de la couleur sont généralement prises à plusieurs points le long de la ligne pour vérifier que le produit répond aux spécifications avant de passer à l'étape de traitement suivante. Les installations qui exportent vers les marchés internationaux doivent souvent se conformer aux normes de certification en matière de sécurité alimentaire telles que HACCP ou ISO 22000, qui exigent des points de contrôle documentés tout au long du processus, y compris la validation du traitement thermique pour confirmer que les étapes de pasteurisation ou de stérilisation atteignent systématiquement les combinaisons de température et de temps nécessaires pour garantir la sécurité microbienne dans chaque lot de production.
Comprendre l'objectif principal d'une chaîne de production de transformation de purée de baies A ligne de production de transformation de purée de baies est conçu pour transformer les baies crues telles que les fraises, les myrtilles, les framboises et les mûres en une purée onctueuse et homogène adaptée à une utilisation dans les boissons, les yaourts, les confitures, les garnitures de boulangerie et les aliments pour bébés. Le processus doit préserver la saveur, la couleur et la valeur nutritionnelle tout en éliminant les graines, les tiges et les impuretés qui pourraient affecter la qualité du produit. Les baies étant délicates et hautement périssables, la chaîne de production doit déplacer les matières premières rapidement et de manière hygiénique à travers les étapes de nettoyage, de transformation et de conservation pour éviter leur détérioration et conserver leur fraîcheur. Contrairement aux chaînes de transformation des fruits plus fermes, les systèmes de purée de baies nécessitent un équipement de manipulation plus doux pour éviter les meurtrissures ou l'oxydation excessives, ainsi que des systèmes de filtration fine pour éliminer les graines sans enlever la pulpe et la texture naturelle. Comprendre chaque étape du processus aide les fabricants à sélectionner le bon équipement et à éviter des inefficacités coûteuses. Étapes clés du processus de production de purée de baies Une ligne complète de production de purée de baies suit généralement une séquence d'étapes, chacune nécessitant des machines spécifiques pour garantir la sécurité et la cohérence du produit. Le tableau ci-dessous présente les principales étapes et leur fonction dans le processus global. Scène Fonction Équipement commun Tri et lavageÉliminer les débris, les baies endommagées et les contaminantsLaveuse à bulles, trieur à rouleauxConcassageDécomposer les baies en un mélange pulpeuxBroyeur-batteurTraitement enzymatiqueDécomposer la pectine pour une extraction amélioréeRéservoir de dosage d'enzymesRaffinage et désensemencementEnlever les graines et les peaux, produire une purée lissePulper-finition, raffineur à visHomogénéisationCréer une texture et une consistance uniformesHaute pression homogénéisateurPasteurisationÉliminer les micro-organismes nuisiblesPasteurisateur tubulaire ou à plaquesRemplissage aseptiquePurée d'emballage tout en maintenant la stérilitéRemplisseuse aseptique de bag-in-box ou de fût Chacune de ces étapes joue un rôle distinct pour garantir que le produit final répond aux normes de sécurité tout en conservant la couleur, la saveur et l'intégrité nutritionnelle pour lesquelles la purée de baies est appréciée. Équipement essentiel expliqué en détail Machines à concasseurs-batteurs Le broyeur-batteur est souvent la première grande unité de transformation après le lavage. Il brise doucement les baies tout en séparant les graines et les tiges plus grosses lors d'un passage préliminaire, réduisant ainsi la charge sur l'équipement de raffinage en aval. Les vitesses de batteur réglables permettent aux opérateurs de contrôler la texture de la pulpe initiale, ce qui est important puisque les différents types de baies ont différentes fermetés et tailles de graines. Pulpeurs-finisseurs pour l'élimination des graines Les pulpeurs-finisseurs utilisent des palettes rotatives et des tamis à mailles fines pour séparer les graines et les peaux de la purée. Les tailles de tamis varient généralement de 0,5 mm à 1,5 mm en fonction de la douceur souhaitée, des tamis plus fins produisant une purée plus raffinée adaptée aux boissons, tandis que des tamis légèrement plus grossiers sont utilisés pour des produits comme la confiture qui bénéficient d'un peu plus de texture. Homogénéisateurs pour la cohérence de la texture Les homogénéisateurs à haute pression décomposent les particules restantes pour créer une consistance uniforme et lisse et empêcher la séparation pendant le stockage. Cette étape est particulièrement importante pour les purées de baies utilisées dans les produits laitiers ou les boissons, où l'uniformité de la texture affecte directement la perception du consommateur quant à la qualité du produit. Maintenir la qualité du produit tout au long du traitement Les baies sont particulièrement sensibles à l’oxydation et à la chaleur, qui peuvent dégrader leur couleur et leur teneur en vitamines si elles ne sont pas correctement gérées. Les fabricants doivent prêter une attention particulière aux pratiques suivantes afin de préserver la qualité des produits tout au long de la chaîne de production. Minimisez le temps entre le broyage et la pasteurisation pour réduire le brunissement oxydatif et la perte de nutriments. Dans la mesure du possible, utilisez des systèmes fermés et limités en oxygène pour protéger les pigments anthocyaniques sensibles responsables de la couleur des baies. Appliquez une pasteurisation flash ou un traitement aseptique pour réduire le temps d'exposition à la chaleur tout en garantissant la sécurité microbienne. Maintenir des conditions constantes de chaîne du froid pendant le stockage et le transport si le produit n’est pas de longue conservation. Calibrez régulièrement l’équipement de raffinage pour garantir une élimination constante des graines sans perte excessive de pulpe. Ces pratiques aident les fabricants à proposer une purée qui ressemble beaucoup au fruit frais en termes d'apparence et de goût, ce qui constitue un différenciateur clé sur les marchés concurrentiels des aliments et des boissons. Choisir la bonne capacité et la bonne configuration de la ligne de production La capacité de la ligne de production doit être sélectionnée en fonction de l'approvisionnement saisonnier prévu en baies, du volume de production cible et des applications de produits en aval. Les petites opérations traitant quelques centaines de kilogrammes par heure peuvent opter pour des lignes compactes et semi-automatisées, tandis que les installations à grande échelle traitant plusieurs tonnes par heure nécessitent généralement des systèmes entièrement automatisés avec des capacités CIP (nettoyage en place) intégrées pour réduire les temps d'arrêt entre les cycles de production. Il est également important de prendre en compte la flexibilité dans la conception des équipements, car de nombreuses installations traitent plusieurs types de baies sur la même ligne. Les machines dotées de tailles d'écran réglables, de commandes de vitesse variables et de composants à changement rapide permettent aux fabricants de basculer entre les purées de fraises, de myrtilles ou de baies mélangées sans temps d'arrêt prolongé ni remplacement d'équipement. Défis courants et comment les éviter Un défi fréquent dans la production de purée de baies est la contamination des graines dans le produit final, qui résulte généralement de tamis de raffinage usés ou mal dimensionnés. Une inspection régulière et le remplacement rapide des tamis peuvent éviter ce problème et maintenir une qualité de produit constante d’un lot à l’autre. Un autre problème courant est la dégradation de la couleur causée par une exposition prolongée à l'oxygène ou à une chaleur excessive pendant la pasteurisation. Les fabricants peuvent résoudre ce problème en investissant dans des équipements conçus pour une exposition minimale à l'air et en optimisant les réglages de température et de temps de pasteurisation spécifiquement pour les produits à base de baies, plutôt que d'appliquer des paramètres génériques de transformation des fruits qui peuvent ne pas tenir compte de la sensibilité unique des pigments et des nutriments des baies.
Comprendre les composants essentiels d'une chaîne de production laitière A ligne de production laitière englobe une série d’étapes de transformation interconnectées conçues pour transformer le lait cru en produits de consommation sûrs et de longue conservation tout en préservant la qualité nutritionnelle et le goût. Depuis le moment où le lait cru arrive dans une installation jusqu'au moment où les produits finis sont emballés et prêts à être distribués, chaque étape doit fonctionner avec un contrôle précis de la température, un calendrier et des normes d'hygiène pour garantir une sécurité et une qualité constantes des produits dans chaque lot produit. Les installations modernes de transformation des produits laitiers intègrent généralement plusieurs lignes de production spécialisées sous un même toit opérationnel, chacune optimisée pour une catégorie de produits spécifique. Cette approche modulaire permet aux transformateurs laitiers de produire efficacement plusieurs types de produits, tels que le lait UHT, le lait pasteurisé et le yaourt, en utilisant une infrastructure partagée tout en conservant les paramètres de transformation distincts requis par chaque produit. Ligne de production de lait UHT Le traitement à ultra haute température, ou UHT, consiste à chauffer le lait à des températures généralement comprises entre 135 et 150 degrés Celsius pendant quelques secondes, éliminant ainsi pratiquement tous les micro-organismes et spores qui pourraient autrement provoquer une détérioration. Ce traitement thermique intense mais bref, associé à un emballage aseptique qui évite la recontamination après transformation, permet au lait UHT de se conserver à température ambiante pendant plusieurs mois sans réfrigération. Le processus UHT repose en grande partie sur un contrôle précis de la température et du débit tout au long de l'étape de stérilisation, car même des écarts mineurs peuvent soit ne pas permettre d'obtenir une stérilisation adéquate, soit dégrader inutilement la saveur et le profil nutritionnel du lait en raison d'une exposition excessive à la chaleur. En raison de cette sensibilité, les lignes UHT nécessitent des systèmes de contrôle automatisés sophistiqués capables de maintenir des conditions de traitement constantes tout au long des cycles de production continus. Ligne de production de lait pasteurisé La pasteurisation utilise un traitement thermique comparativement plus faible que le traitement UHT, chauffant généralement le lait à environ 72 degrés Celsius pendant environ 15 secondes dans ce que l'on appelle une pasteurisation de courte durée à haute température. Cette méthode élimine efficacement les agents pathogènes nocifs tout en préservant davantage la saveur naturelle et les caractéristiques nutritionnelles du lait par rapport au traitement UHT, bien que le produit résultant nécessite une réfrigération continue et ait une durée de conservation considérablement plus courte. Les lignes de production de lait pasteurisé comprennent généralement un système d'échangeur de chaleur à plaques qui transfère efficacement la chaleur pendant les phases de chauffage et de refroidissement ultérieures, minimisant ainsi la consommation d'énergie tout en garantissant un refroidissement rapide du lait après la pasteurisation pour empêcher la repousse bactérienne avant l'emballage. Salles de lait de ferme laitière Les laiteries constituent l'environnement de transformation critique de première étape situé au point de collecte du lait ou à proximité, où le lait cru est initialement refroidi, filtré et stocké avant d'être transporté vers une installation de traitement centrale. Une conception appropriée de la laiterie et une sélection d'équipements influencent directement la qualité du lait cru, car des taux de refroidissement inappropriés ou un traitement retardé peuvent permettre à la croissance bactérienne de s'accélérer avant que le lait n'atteigne les étapes formelles de transformation. Les opérations efficaces dans la laiterie impliquent généralement un refroidissement rapide en dessous de 4 degrés Celsius dans un court laps de temps après la traite, ainsi qu'un assainissement régulier des équipements pour éviter toute contamination qui pourrait compromettre l'ensemble du processus de production en aval. Étant donné que les conditions de la laiterie établissent la qualité de base des matières premières entrant dans la chaîne de production plus large, l'investissement dans des équipements de refroidissement et de stockage fiables à ce stade rapporte des dividendes tout au long de la chaîne de transformation. Ligne de production de fermentation de yaourt La production de yaourt introduit une couche supplémentaire de complexité par rapport à la transformation du lait liquide, car elle nécessite une étape de fermentation contrôlée au cours de laquelle des cultures bactériennes spécifiques convertissent les sucres du lait en acide lactique, donnant au yaourt sa saveur piquante caractéristique et sa texture épaissie. Ce processus de fermentation nécessite un contrôle précis de la température, généralement maintenue entre 42 et 45 degrés Celsius, ainsi qu'une durée de fermentation soigneusement surveillée pour obtenir une texture et une acidité constantes du produit dans chaque lot. Après la fermentation, les lignes de production de yaourt comprennent généralement des étapes de refroidissement pour arrêter toute activité bactérienne une fois le niveau d'acidité souhaité atteint, ainsi que des étapes facultatives d'homogénéisation et d'ajout d'arômes en fonction de la formulation spécifique du produit. La précision requise à chacune de ces étapes rend les systèmes de surveillance automatisés particulièrement utiles pour maintenir une qualité constante du yaourt à l’échelle de la production commerciale. Comparaison des principaux types de lignes de production laitière Le tableau ci-dessous résume les principales différences de transformation et les résultats typiques en matière de durée de conservation pour les principaux types de lignes de production laitière. Ligne de production Température de traitement Durée de conservation typique Lait UHT 135–150°C, quelques secondes Plusieurs mois, température ambiante Lait pasteurisé ~72°C, 15 secondes 1 à 3 semaines, réfrigéré Yaourt Fermentation à 42-45°C 2 à 4 semaines, réfrigéré Facteurs clés lors de l’évaluation d’un investissement dans une chaîne de production laitière Les installations qui envisagent d’investir dans des équipements de transformation laitière nouveaux ou améliorés doivent évaluer plusieurs facteurs opérationnels pour garantir que le système sélectionné correspond à leurs objectifs de production spécifiques. Exigences en matière de capacité de production : confirmez que le débit de l'équipement correspond à la demande actuelle et future prévue. Flexibilité de la gamme de produits : déterminez si la gamme peut accueillir plusieurs types de produits sans un réoutillage approfondi. Capacités d'automatisation et de surveillance : évaluez les systèmes de contrôle qui assurent une qualité constante tout au long des cycles de production continus. Normes de conception hygiénique — garantissent que l’équipement répond aux exigences applicables en matière de sécurité alimentaire et d’hygiène pour la transformation des produits laitiers. Efficacité énergétique : évaluez les caractéristiques de récupération de chaleur et de consommation d'énergie qui affectent les coûts d'exploitation à long terme. Maintenir une qualité constante tout au long du processus de production Quel que soit le produit laitier spécifique fabriqué, le maintien de protocoles d'hygiène stricts et une surveillance cohérente du processus à chaque étape restent essentiels pour produire des produits laitiers sûrs et de haute qualité à l'échelle commerciale. Le nettoyage et la désinfection réguliers des équipements, combinés à une surveillance continue de la température et de la qualité, aident les installations à détecter rapidement les problèmes potentiels et à maintenir les normes de produits cohérentes que les organismes de réglementation et les consommateurs attendent des opérations modernes de transformation des produits laitiers.
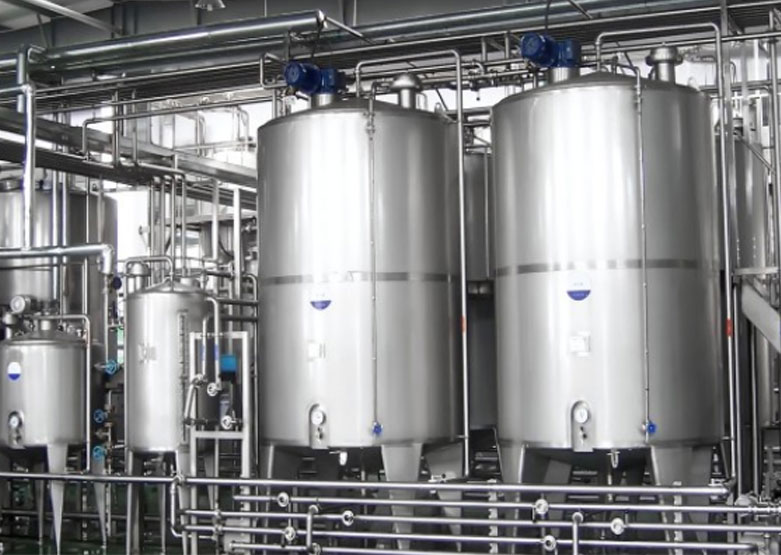
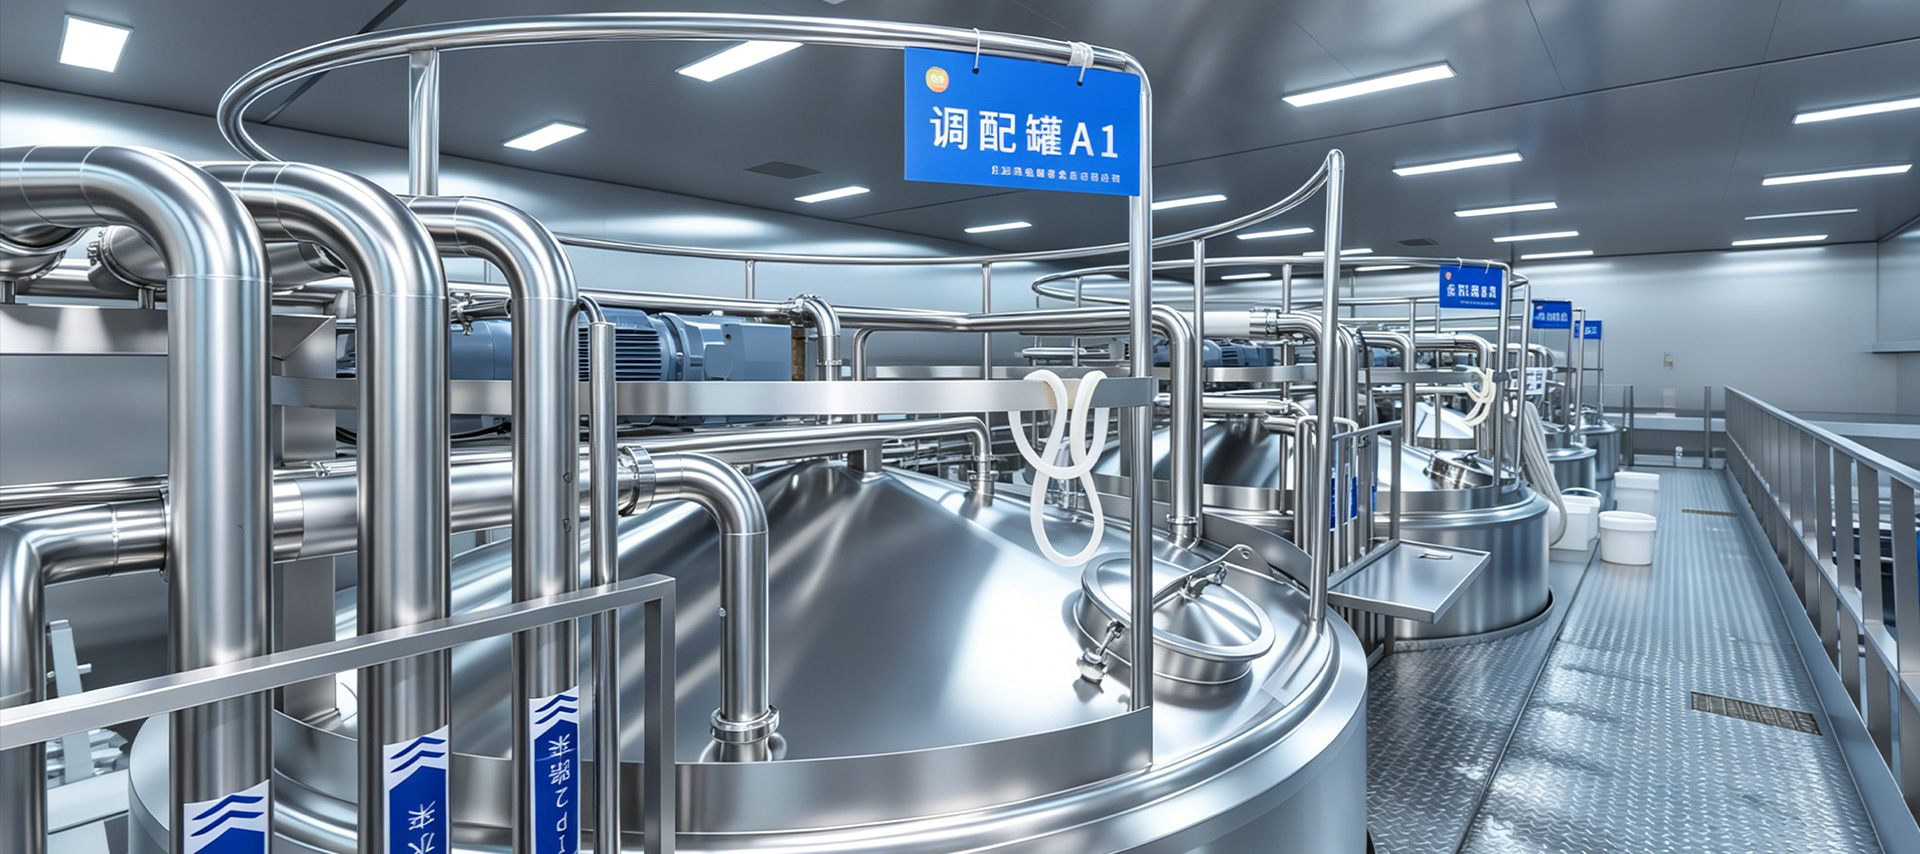
Les opérations de transformation de liquides dans les industries des produits laitiers, des jus et des boissons, de la brasserie, de la chimie et de la biotechnologie partagent toutes un besoin commun : un équipement fiable pour conserver et mélanger temporairement les matières premières, les produits intermédiaires ou les produits finis avant l'étape suivante de la production. Les réservoirs de stockage monocouche remplissent efficacement ce rôle, offrant une solution simple et rentable pour les installations qui ne nécessitent pas l'isolation thermique ou le revêtement que l'on trouve dans les conceptions de réservoirs plus complexes. Comprendre comment ces réservoirs sont construits, où ils s'intègrent dans une chaîne de production et quels facteurs influencent le choix des réservoirs aide les gestionnaires d'installations et les ingénieurs de procédés à prendre des décisions éclairées en matière d'équipement. Qu’est-ce qu’un réservoir de stockage monocouche ? A réservoir de stockage monocouche se compose d'une construction à paroi simple, généralement en acier inoxydable, sans la couche d'enveloppe supplémentaire utilisée à des fins de chauffage, de refroidissement ou d'isolation que l'on trouve dans les réservoirs à double ou triple couche. Cette construction plus simple rend les réservoirs monocouches plus légers, moins coûteux à fabriquer et plus faciles à nettoyer et à entretenir, tout en répondant aux normes d'hygiène requises pour les applications de qualité alimentaire, de boisson et pharmaceutique. Ces réservoirs sont le plus souvent utilisés pour le stockage temporaire et le mélange de matières liquides qui ne nécessitent pas de contrôle précis de la température pendant la période de conservation. Cela comprend le stockage tampon entre les étapes de production, le mélange des ingrédients, la conservation du produit fini avant l'emballage ou le stockage des matières premières en attente d'une transformation ultérieure. Industries clés qui dépendent des réservoirs monocouches Les réservoirs de stockage monocouche apparaissent dans un large éventail d'environnements de production, chacun avec des exigences légèrement différentes en matière de conception, de capacité et d'agitation des réservoirs. Transformation des produits laitiers Dans les installations laitières, les réservoirs monocouches sont fréquemment utilisés pour conserver le lait cru avant la pasteurisation, stocker le lait standardisé entre les étapes de transformation ou tamponner les produits finis tels que le lait ou la crème aromatisés avant l'emballage. Étant donné que les produits laitiers sont sensibles à la contamination, les intérieurs des réservoirs doivent avoir des surfaces lisses et polies qui minimisent l'accumulation de bactéries et simplifient le nettoyage. Production de jus et de boissons Les fabricants de jus et de boissons utilisent des réservoirs monocouches pour mélanger les concentrés avec de l'eau, mélanger les arômes et les édulcorants et conserver les boissons finies avant la mise en bouteille ou la mise en conserve. L'agitation est souvent nécessaire à ce stade pour assurer une répartition uniforme des ingrédients dans tout le lot. Brassage de la bière Les brasseries utilisent généralement des réservoirs monocouches comme réservoirs de bière claire, réservoirs de stockage d'eau ou récipients de stockage pour le moût et la bière finie aux étapes du processus où le contrôle de la température est géré ailleurs dans le système. Ces réservoirs prennent en charge la nature flexible et en plusieurs étapes du brassage, où le liquide se déplace entre plusieurs récipients avant d'atteindre la ligne de conditionnement. Demandes chimiques et biotechnologiques Dans les environnements chimiques et biotechnologiques, les réservoirs monocouches servent de récipients de stockage pour les réactifs, les solutions intermédiaires ou les liquides tampons utilisés dans les processus de formulation et de production. Ces applications exigent souvent une compatibilité stricte des matériaux, car certains produits chimiques nécessitent des qualités d'alliage spécifiques pour éviter la corrosion ou des réactions indésirables avec la surface du réservoir. Matériaux de construction et caractéristiques de conception La plupart des réservoirs de stockage monocouches sont construits en acier inoxydable 304 ou 316, la qualité 316 étant préférée dans les applications impliquant des produits chimiques corrosifs, des produits à haute salinité ou des exigences pharmaceutiques strictes. La finition de la surface intérieure est généralement spécifiée à l'aide d'une valeur Ra mesurée en micromètres, avec des finitions plus lisses réduisant le risque de résidus de produit et de croissance bactérienne. Les dessus des réservoirs peuvent être plats, bombés ou coniques selon l'application, tandis que les fonds sont fréquemment inclinés pour permettre un drainage complet pendant le nettoyage et la décharge du produit. Les raccords standard comprennent des passages d'homme pour l'accès interne, des voyants pour la surveillance visuelle, des connexions d'entrée et de sortie sanitaires et des ouvertures de ventilation pour gérer les changements de pression lorsque du liquide est ajouté ou retiré. Options d'agitation : avec et sans mélange Les réservoirs monocouches peuvent être configurés avec ou sans agitateur, selon que le procédé nécessite ou non un mélange actif. Les réservoirs utilisés uniquement pour contenir ou tamponner un liquide homogène, tel que du lait pasteurisé fini en attente d'emballage, n'ont souvent pas besoin d'agitation. En revanche, les réservoirs utilisés pour mélanger des ingrédients, dissoudre des poudres ou maintenir une suspension de particules nécessitent généralement un mélangeur. Les types d'agitateurs courants comprennent les mélangeurs à hélice montés sur le dessus pour le mélange général, les agitateurs à ancre pour les liquides à viscosité plus élevée et les mélangeurs à entrée latérale pour les réservoirs de grand diamètre où un arbre monté sur le dessus ne serait pas pratique. Le choix de la vitesse de l'agitateur et de la conception des pales dépend de la viscosité du liquide, de l'intensité de mélange requise et du risque d'introduction d'un excès d'air ou de mousse dans le produit. Choisir la bonne capacité et la bonne configuration du réservoir Le dimensionnement des réservoirs doit être basé sur le volume de production, la fréquence des lots et le temps tampon nécessaire entre les étapes de traitement. Les réservoirs sous-dimensionnés peuvent créer des goulots d'étranglement qui ralentissent la production, tandis que les réservoirs surdimensionnés augmentent les coûts d'investissement et les besoins en espace au sol sans ajouter de valeur proportionnelle. Application Plage de capacité typique Agitation nécessaire Stockage tampon du lait cru 1 000 à 20 000 litres Facultatif Mélange de jus 500 à 10 000 litres Obligatoire Tenue de bière brillante 1 000 à 30 000 litres Pas généralement requis Stockage des réactifs chimiques 200 à 5 000 litres Cela dépend de la formulation Considérations relatives à l'entretien et à l'assainissement Étant donné que les réservoirs monocouches sont fréquemment utilisés dans les applications agroalimentaires, de boissons et biotechnologiques, l’assainissement est un élément central des opérations continues. De nombreux réservoirs sont conçus pour prendre en charge des systèmes de nettoyage sur place, qui font circuler des solutions de nettoyage et de désinfection à travers le réservoir et la tuyauterie associée sans nécessiter de démontage manuel. Les boules de pulvérisation montées à l'intérieur du réservoir distribuent le liquide de nettoyage sur les surfaces intérieures, atteignant les zones qui seraient autrement difficiles d'accès. L’inspection de routine des joints, des vannes et des soudures permet de prévenir les fuites et les risques de contamination. Les installations manipulant des produits hautement réglementés, tels que des produits pharmaceutiques ou des ingrédients de préparations pour nourrissons, suivent souvent des protocoles de validation plus stricts pour confirmer que les cycles de nettoyage répondent systématiquement aux normes de contrôle microbien. Facteurs clés à évaluer avant l’achat La sélection du bon réservoir de stockage monocouche implique de peser plusieurs facteurs pratiques spécifiques à l’application envisagée. Confirmez que la qualité du matériau correspond aux exigences de compatibilité chimique ou biologique du liquide stocké. Déterminez si une agitation est nécessaire et, si tel est le cas, sélectionnez un type de mélangeur et une taille de moteur adaptés à la viscosité du liquide. Vérifiez que le réservoir comprend des raccords sanitaires appropriés et prend en charge les procédures de nettoyage sur place si les normes réglementaires l'exigent. Évaluez les exigences en matière d'espace au sol et de support structurel, en particulier pour les réservoirs verticaux plus grands qui peuvent nécessiter des fondations renforcées. Tenez compte de la croissance future de la production lors de la sélection de la capacité, en permettant une certaine flexibilité sans surinvestir de manière significative dans le volume inutilisé. Les réservoirs de stockage monocouche restent un choix pratique et polyvalent pour les installations qui ont besoin d'une capacité de rétention et de mélange fiable sans le coût supplémentaire et la complexité du revêtement thermique. En adaptant soigneusement le matériau, la configuration, l'agitation et la capacité du réservoir aux exigences spécifiques des processus laitiers, de boissons, de brasserie, chimiques ou biotechnologiques, les gestionnaires d'installations peuvent obtenir des performances fiables tout en gardant un investissement en équipement proportionnel aux besoins réels de production.
Comprendre toute l'étendue d'une chaîne de production de transformation de boissons à base de thé La production commerciale de boissons à base de thé implique bien plus que préparer une théière de thé et la sceller dans une bouteille. Une ligne de production de traitement de boissons au thé entièrement intégrée combine une manipulation précise des ingrédients, un traitement thermique, un remplissage stérile et un emballage automatisé dans un système continu à haut rendement. Que le produit final soit du thé vert prêt à boire, du thé noir au lait ou des infusions de plantes, la logique de production sous-jacente suit une séquence structurée d'opérations. Comprendre chaque étape aide les fabricants à identifier les écarts d'efficacité, à garantir la conformité en matière de sécurité alimentaire et à augmenter la production sans sacrifier la qualité du produit. Réception et prétraitement des matières premières Chaque cycle de production commence par l'apport de matières premières. Les feuilles de thé sèches, les extraits de plantes, les édulcorants, les additifs et l'eau sont reçus et inspectés par rapport aux spécifications de qualité établies. Pour les intrants en feuilles mobiles, la teneur en humidité, la taille des particules et la charge microbienne sont évaluées avant que les matériaux n'entrent dans l'atelier de transformation. Le traitement de l'eau est tout aussi essentiel, car l'eau du robinet ou de puits doit être purifiée par filtration par osmose inverse (RO) et désionisation pour éliminer le chlore, les métaux lourds et les solides dissous qui autrement altéreraient le goût et la stabilité. Les ingrédients secs sont généralement stockés dans des silos climatisés ou dans des bacs scellés pour éviter l'agglutination et la contamination. Les ingrédients liquides tels que les extraits concentrés de plantes ou les agents aromatisants sont conservés dans des cuves en acier inoxydable équipées de systèmes d'agitation. L'étape de prétraitement établit la base de qualité pour tout ce qui se passe en aval, faisant de la qualification des fournisseurs et de l'inspection à l'arrivée des étapes non négociables dans toute ligne bien gérée. Extraction et brassage L’étape d’extraction convertit les matières premières du thé en une base liquide concentrée. Les systèmes industriels d’extraction du thé se répartissent généralement en deux catégories : l’extraction à l’eau chaude et l’extraction à froid. L'extraction à l'eau chaude utilise des températures allant de 75°C à 95°C, selon la variété de thé, pour dissoudre les catéchines, la caféine, la théanine et les composés aromatiques dans un temps de contact contrôlé. Les systèmes d'infusion à froid fonctionnent à des températures inférieures à 20°C sur des périodes prolongées, produisant un profil de saveur plus doux avec une amertume plus faible, mais nécessitant des temps de cycle plus longs et une plus grande capacité de réservoir. Paramètres d'extraction clés Le tableau ci-dessous résume les plages de fonctionnement standard pour les types de thé courants dans un système d'extraction à chaud continu : Type de thé Température d'extraction (°C) Temps de contact (min) Rapport thé/eau Thé vert 75-80 3 à 6 1:80 à 1:100 Thé noir 88-95 4 à 8 1h60 à 1h80 Thé Oolong 82-88 4 à 7 1h70 à 1h90 Infusion à base de plantes 90-95 5 à 10 1h50 à 1h70 Après extraction, le liquide passe par une étape de filtration qui élimine les feuilles usées et les matières en suspension. Des presses à bande continue, des centrifugeuses ou des filtres à plaques et cadres sont couramment utilisés, suivis d'une membrane de microfiltration secondaire pour obtenir la clarté attendue dans le thé en bouteille commercial. Mélange, standardisation et ajustement de formule Une fois le liquide de base du thé préparé, il entre dans une cuve de mélange où des édulcorants, des acides, des stabilisants, des vitamines ou des arômes sont ajoutés selon la formule du produit. Les systèmes de dosage automatisés utilisent des débitmètres et des cellules de pesée pour garantir que chaque ingrédient est ajouté dans des bandes de tolérance étroites. Pour les variantes de thé au lait, un équipement d'émulsification est utilisé pour disperser uniformément les ingrédients laitiers ou végétaux contenant des matières grasses dans la matrice liquide. La standardisation consiste à ajuster le Brix (teneur en sucre), le pH et le rapport Brix/acide pour répondre au profil sensoriel cible. Les réfractomètres en ligne et les capteurs de pH fournissent un retour d'informations en temps réel au système de contrôle, permettant des corrections automatiques avant que le produit ne passe au traitement thermique. C’est à cette étape qu’a lieu une grande partie du travail de cohérence d’un lot à l’autre, et elle nécessite une coordination étroite entre l’équipe de formule et les opérateurs de production. Traitement thermique : Pasteurisation et UHT Le traitement thermique est l’étape la plus critique en matière de sécurité alimentaire dans toute la chaîne de production de transformation des boissons au thé. Deux méthodes principales sont utilisées selon le format de conditionnement et la durée de conservation souhaitée : Pasteurisation HTST (courte durée à haute température) : Le produit est chauffé à environ 85-95°C pendant 15-30 secondes à l'aide d'un échangeur thermique à plaques, puis rapidement refroidi. Cette méthode convient aux bouteilles en verre remplies à chaud et aux récipients en PET avec bouchons en aluminium, atteignant une durée de conservation de 6 à 12 mois à température ambiante. Traitement UHT (ultra haute température) : Le produit atteint 130-145°C pendant 2-6 secondes, éliminant tous les organismes végétatifs et la plupart des spores. Le traitement UHT est associé à des systèmes de remplissage aseptique pour atteindre une durée de conservation prolongée de 12 à 18 mois sans réfrigération, ce qui le rend idéal pour les cartons Tetra Pak et les formats PET aseptiques. Le choix entre ces deux méthodes affecte non seulement l’investissement en équipement mais également le profil aromatique du produit final. Les thés traités UHT développent souvent une note cuite en raison des réactions de Maillard à des températures élevées, qui doivent être gérées par des ajustements de formule ou des agents masquant la saveur. Systèmes de remplissage et de scellage L'étape de remplissage doit maintenir la stérilité établie lors du traitement thermique. Trois approches de remplissage sont standard dans l’industrie : Remplissage à chaud : Le produit est rempli à 85-90°C directement dans des récipients préformés en PET ou en verre. La chaleur résiduelle stérilise l’espace libre du conteneur. Après scellage, les récipients sont brièvement retournés pour stériliser l’intérieur du bouchon, puis passés dans un tunnel de refroidissement. Ce système présente des coûts d'équipement inférieurs mais limite la conception des conteneurs en raison des effets de contraction thermique. Remplissage à froid avec pasteurisation en tunnel : Le produit est rempli à froid dans des récipients scellés, qui passent ensuite dans un tunnel de pasteurisation. Cette méthode permet des formes de conteneurs plus flexibles mais ajoute des coûts énergétiques et des exigences d'espace au sol. Remplissage aseptique : Les conteneurs et les fermetures sont stérilisés séparément à l'aide de peroxyde d'hydrogène ou d'un traitement UV, et le remplissage s'effectue dans un environnement de salle blanche de classe 100. Il s’agit de l’option la plus exigeante en capital, mais elle offre la meilleure stabilité du produit et la plus large compatibilité de formats d’emballage. La précision du volume de remplissage est contrôlée par des trieuses pondérales ou des débitmètres en ligne, avec des systèmes de rejet automatisés éliminant les conteneurs sous-remplis ou trop remplis avant qu'ils n'atteignent l'unité de scellage. Étiquetage, codage et emballage secondaire Après scellage, les conteneurs passent dans des étiqueteuses qui appliquent des étiquettes sensibles à la pression, à manchon rétractable ou collées avec un enregistrement précis. Les codeurs à jet d'encre ou laser à grande vitesse impriment les numéros de lot, les dates de fabrication et les dates de péremption directement sur les récipients ou les bouchons. Les systèmes d'inspection visuelle vérifient les étiquettes manquantes, les applications biaisées et les codes illisibles avant que les conteneurs ne passent à l'emballage secondaire. L'emballage secondaire consiste à regrouper des conteneurs individuels en multipacks, à les insérer dans des cartons ou à les envelopper dans un film rétractable. Les formeuses de caisses, les convoyeurs de produits et les encaisseuses automatisés forment et remplissent les caisses d'expédition à des rythmes synchronisés avec le système de remplissage en amont. Les robots de palettisation empilent les caisses sur les palettes selon des modèles préprogrammés qui optimisent la stabilité de la charge et l'efficacité de l'empilage en entrepôt. Intégration du contrôle qualité sur toute la ligne Moderne lignes de production de traitement de boissons au thé intégrez le contrôle qualité à chaque étape plutôt que de vous fier uniquement à l’inspection en fin de ligne. Les points de contrôle critiques comprennent la température et la durée d'extraction, la turbidité post-filtration, le mélange Brix et pH, la létalité du processus thermique (valeur F ou réduction logarithmique équivalente), le poids de remplissage et l'intégrité du joint. Chacun de ces paramètres est enregistré par le système SCADA ou PLC et stocké à des fins de traçabilité des lots. Des panneaux d'évaluation sensorielle évaluent la saveur, la couleur et l'arôme de chaque lot de production à l'aide de protocoles standardisés. Les tests microbiologiques des échantillons conservés confirment la stérilité avant que le produit ne soit libéré de l'entrepôt. Pour les marchés d'exportation, des contrôles de conformité supplémentaires couvrent les limites de métaux lourds, les niveaux de résidus de pesticides dans le thé entrant et les tests de migration des emballages. Considérations sur l’automatisation et l’intégration des lignes L'efficacité de la ligne dans une installation de production de boissons à base de thé est déterminée non seulement par la vitesse de chaque machine, mais également par la qualité de l'intégration de chaque étape. Des réservoirs tampons entre l’extraction et le remplissage protègent des retards en amont. Les systèmes automatisés CIP (Clean-in-Place) font circuler la tuyauterie de traitement à travers des séquences caustiques, acides et de rinçage entre les cycles de production, minimisant ainsi les temps d'arrêt et réduisant le risque de contamination croisée. Le suivi OEE (Overall Equipment Effectiveness) aide les équipes opérationnelles à quantifier séparément les pertes de disponibilité, les pertes de vitesse et les pertes de qualité, permettant ainsi des actions d'amélioration ciblées plutôt que des mises à niveau de capacité à grande échelle. La sélection de la bonne combinaison de traitement thermique, de technologie de remplissage et de format de conteneur dès le début de la phase de conception du projet évite des rénovations coûteuses ultérieurement. Les fabricants qui passent de 5 000 bouteilles par heure à 30 000 bouteilles par heure sont confrontés non seulement à des défis de dimensionnement des équipements, mais également à des changements dans le séquençage CIP, l'approvisionnement des services publics et la documentation du système qualité. Planifier dès le départ la chaîne de production en tant que système intégré est ce qui différencie une mise à l'échelle durable de la résolution réactive de problèmes.
Étapes clés d'une chaîne de production de transformation de purée de baies A ligne de production de purée de baies fait passer les fruits crus à travers une séquence d'étapes de traitement mécanique et thermique pour produire une purée lisse et de longue conservation, adaptée à une utilisation dans les jus, les yaourts, les confitures, les garnitures de boulangerie ou les concentrés de boissons. Le flux général passe du tri et du lavage, en passant par le concassage et la réduction en pâte, jusqu'aux étapes de raffinage qui éliminent les graines et les peaux, suivies de la pasteurisation et du remplissage final dans des conteneurs de stockage ou d'expédition. Chaque étape de cette séquence affecte directement la texture, la rétention de la couleur et la sécurité microbienne du produit final. C'est pourquoi la sélection de l'équipement à chaque étape doit correspondre aux caractéristiques spécifiques de la variété de baies transformée. Les baies présentent des défis de transformation uniques par rapport aux fruits plus fermes en raison de leur teneur élevée en humidité, de leur structure cutanée délicate et, dans de nombreux cas, de petites graines incrustées dans la chair qui doivent être séparées sans perte excessive de pulpe utilisable. Une chaîne de production bien conçue tient compte de ces caractéristiques à chaque étape plutôt que de s'appuyer sur des équipements génériques de transformation des fruits qui pourraient ne pas traiter efficacement les baies. Trier, laver et préparer les baies crues La première étape de toute ligne de purée de baies consiste à éliminer les fruits, les tiges, les feuilles et les débris étrangers endommagés avant le début du lavage, car la transformation des fruits contaminés ou gâtés peut compromettre l'ensemble du lot en aval. Les machines de tri optique, qui utilisent des caméras et parfois des capteurs proche infrarouge pour détecter les défauts de couleur et de surface, sont devenues de plus en plus courantes sur les grandes lignes de production, car elles peuvent identifier les moisissures, les fruits non mûrs ou les corps étrangers beaucoup plus rapidement et de manière cohérente que l'inspection manuelle seule. Après le tri, les baies passent généralement par un système de lavage à bulles ou par pulvérisation conçu pour déloger la saleté et les résidus de surface sans endommager les fruits délicats. Les nettoyeurs à bulles utilisent des bulles d'air montantes pour agiter doucement les fruits dans un bain-marie, ce qui est généralement préféré aux systèmes de pulvérisation à haute pression pour les baies molles comme les framboises ou les mûres qui peuvent être endommagées par l'impact direct du jet d'eau. Concassage, traitement enzymatique et raffinage Une fois nettoyées, les baies passent à l'étape de broyage et de réduction en pâte, où des batteurs mécaniques ou des rouleaux de broyage décomposent les fruits en une purée grossière. Cette purée crue contient encore des graines, des fragments de peau et, dans certains cas, des tiges qui doivent être retirées avant que la purée n'atteigne sa consistance finale onctueuse. Traitement enzymatique pectinase De nombreuses variétés de baies, en particulier les fraises et les myrtilles, contiennent de la pectine qui épaissit la purée et rend plus difficile la séparation efficace des graines et des peaux lors du raffinage. L'ajout de l'enzyme pectinase à ce stade décompose la structure de la pectine, réduisant ainsi la viscosité et améliorant le rendement en jus et en pulpe au cours de l'étape de raffinage suivante. Le dosage des enzymes et le temps de réaction doivent être soigneusement contrôlés, car un traitement insuffisant ou excessif peut affecter la texture et la stabilité de la couleur de la purée finale. Équipement d'épierrage et de désensemencement Après le traitement enzymatique, la purée passe à travers une machine de raffinage, souvent appelée finisseur à palettes ou presse à vis, qui force la pulpe à travers un tamis perforé tandis que les graines, les fragments de peau et les tiges restantes sont séparés et évacués séparément. La taille des mailles du tamis est sélectionnée en fonction de la texture finale souhaitée, des tamis plus fins produisant une purée plus lisse au prix d'un rendement global légèrement inférieur, car une partie de la pulpe utilisable est inévitablement évacuée avec les déchets de graines et de peau avec des réglages de maille plus serrés. Comparaison des méthodes de pasteurisation et de remplissage aseptique Un traitement thermique est nécessaire pour désactiver les micro-organismes et les enzymes d'altération qui, autrement, continueraient à dégrader la couleur et la saveur de la purée pendant le stockage. La méthode choisie affecte à la fois la durée de conservation et l’investissement en équipement requis pour la chaîne de production. Méthode Température typique Impact sur la durée de conservation Pasteurisation HTST 85°C à 95°C, maintien court Stockage réfrigéré, semaines à mois Traitement aseptique 90°C à 110°C, tenue ultra-courte Stockage ambiant, jusqu'à 12 mois Remplissage à chaud 85°C à 90°C au remplissage Stockage ambiant, plusieurs mois Le traitement aseptique nécessite un investissement en équipement plus élevé, car la purée doit être refroidie rapidement après le traitement thermique et placée dans un emballage pré-stérilisé dans un environnement stérile entièrement fermé pour éviter toute recontamination. Cette méthode est généralement privilégiée par les grandes opérations fournissant des clients industriels en vrac, car la durée de conservation ambiante prolongée simplifie la logistique et réduit le besoin de transport et de stockage sous chaîne du froid. Considérations relatives à l'équipement pour différents types de baies Différentes variétés de baies nécessitent des ajustements aux paramètres de l'équipement et parfois des configurations de machines totalement différentes pour être traitées efficacement. Les fraises, avec leur taille relativement grande et leur chair plus molle, nécessitent généralement des rouleaux de broyage plus doux et avec un jeu plus large pour éviter une fragmentation excessive des graines, qui peut introduire des saveurs amères dans la purée finale si les graines sont écrasées de manière trop agressive. Les myrtilles, en raison de leur petite taille et de leur peau plus dure, nécessitent souvent une étape initiale de broyage plus fine mais bénéficient d'un raffinage moins agressif puisque leurs graines sont suffisamment petites pour que leur élimination complète soit moins critique pour la texture du produit final. Les framboises et les mûres nécessitent une séparation minutieuse des graines en raison de leurs nombreuses petites graines dures qui peuvent affecter négativement la sensation en bouche si elles ne sont pas correctement filtrées. Les fraises nécessitent une manipulation mécanique plus douce tout au long de la chaîne en raison de leur chair plus molle et de leur plus grande sensibilité aux meurtrissures et à l'oxydation rapide. Les canneberges, étant plus fermes et plus acides, nécessitent souvent une étape de prétraitement plus longue ou de prétraitement à la vapeur pour ramollir la peau avant de pouvoir obtenir une réduction en pâte efficace. Les myrtilles bénéficient d'une manipulation protectrice de la couleur, car leurs pigments anthocyaniques sont sensibles à l'oxydation et à une exposition prolongée aux surfaces de traitement des métaux. Maintenir les normes d’hygiène et de sécurité alimentaire Les lignes de production de purée de baies doivent être conçues dès le départ en tenant compte du nettoyage et de l’assainissement, car les résidus de pulpe de fruit laissés dans les crevasses des équipements peuvent rapidement devenir un terrain fertile pour les moisissures et les bactéries entre les cycles de production. La construction en acier inoxydable sur toute la ligne, combinée à des raccords sanitaires à trois pinces plutôt qu'à des raccords de tuyaux filetés, rend le démontage et le nettoyage beaucoup plus rapides et plus approfondis entre les lots. De nombreuses installations mettent en œuvre des systèmes de nettoyage sur place, qui font circuler les solutions de nettoyage et de désinfection dans les sections fermées de la ligne sans nécessiter de démontage manuel complet, réduisant ainsi le temps de travail et le risque de nettoyage incomplet dans les zones difficiles d'accès. Des tests microbiens réguliers des lots de matières premières et de purées finies, combinés à des programmes de nettoyage documentés, soutiennent le respect des certifications de sécurité alimentaire telles que HACCP ou BRC, dont de nombreux acheteurs commerciaux ont besoin avant d'accepter de s'approvisionner en purée auprès d'un fournisseur donné. Maximiser le rendement et réduire les déchets Maximiser le rendement utilisable en purée tout en minimisant les déchets pendant l'étape de raffinage nécessite d'équilibrer la sélection des mailles du tamis, le dosage des enzymes et la vitesse de débit de la machine par rapport aux spécifications de texture finale souhaitées. Un fonctionnement trop rapide de l’équipement de raffinage peut laisser un excès de pulpe utilisable piégé dans le flux de décharge des graines et des pellicules, tandis qu’un fonctionnement trop lent réduit la capacité de production globale sans nécessairement améliorer davantage le rendement. De nombreuses installations échantillonnent et analysent périodiquement leurs flux de graines et de sous-produits de peau pour confirmer que les pertes de rendement restent dans une plage acceptable, en ajustant la taille du tamis ou la durée du traitement enzymatique lorsque les pertes commencent à augmenter. Les flux de sous-produits issus de l'étape de raffinage, notamment les graines et les peaux, sont de plus en plus réutilisés par certains transformateurs en produits secondaires tels que des suppléments de fibres de fruits ou des extraits de colorants naturels, transformant ce qui était auparavant un coût d'élimination des déchets en une source de revenus supplémentaire pour l'exploitation.
Pour les stations laitières et les usines de transformation du lait à grande échelle, la qualité du lait cru n'est pas déterminée uniquement par le troupeau : elle est également façonnée par ce qui se passe dans les heures qui s'écoulent entre la traite et la transformation. Le contrôle de la température, les conditions de stockage hygiéniques et une agitation constante pendant la conservation affectent tous directement le nombre de bactéries, la stabilité des globules gras et les propriétés sensorielles du lait qui parvient finalement aux consommateurs. Un grand réservoir de stockage de lait extérieur est l’élément central de l’infrastructure qui régit cette fenêtre critique, et en sélectionner, installer et faire fonctionner correctement un tel réservoir est l’une des décisions les plus importantes qu’un gestionnaire d’installation laitière prendra. Cet article propose un examen détaillé et pratique de grands réservoirs de stockage de lait extérieurs — leurs caractéristiques de conception, leurs composants clés, leurs considérations de dimensionnement, leurs exigences opérationnelles et leur adéquation aux applications autres que les produits laitiers, y compris le stockage de liquides alimentaires et pharmaceutiques. Pourquoi l'installation extérieure exige des normes de conception spécifiques Contrairement aux silos intérieurs installés dans des halls de transformation à température contrôlée, les réservoirs de stockage de lait extérieurs sont exposés au rayonnement solaire direct, aux fluctuations de la température ambiante, aux précipitations, au vent et, dans certains climats, au gel ou à la chaleur extrême. Ces contraintes environnementales imposent des exigences de conception nettement plus exigeantes que celles des équivalents intérieurs de même capacité. La coque extérieure d'un réservoir de stockage de lait extérieur est fabriquée en acier inoxydable 304 ou 316L de qualité alimentaire, avec une surface intérieure polie (généralement Ra ≤ 0,8 µm) pour minimiser l'adhésion bactérienne et faciliter un nettoyage efficace. Entre les coques intérieure et extérieure, une isolation en mousse de polyuréthane haute densité — généralement de 100 à 150 mm d'épaisseur — est injectée sous pression pour former une barrière thermique sans couture et sans vide. Cette couche isolante permet au tank de maintenir la température du lait à 4°C ou en dessous même lorsque la température ambiante dépasse 35°C, sans fonctionnement continu du compresseur. Le revêtement extérieur est généralement une peau en acier inoxydable mat ou brossé ou un panneau aluminisé qui reflète la charge thermique solaire. Dans les régions à forte intensité UV, des revêtements réfléchissants supplémentaires ou des pare-soleil sont parfois installés au-dessus du dôme du réservoir pour réduire la charge thermique sur le système de réfrigération. Les supports de pieds et les cadres de base sont conçus pour un ancrage au sol extérieur, avec des dispositions pour le ruissellement et l'exclusion des parasites au niveau des fondations. Composants de base et leurs fonctions Un grand réservoir de stockage de lait extérieur bien spécifié intègre plusieurs systèmes qui fonctionnent ensemble pour maintenir la qualité du lait, permettre un fonctionnement sûr et garantir la conformité réglementaire. Les composants suivants sont standard sur les unités de qualité industrielle : Système de réfrigération et de refroidissement Le système de refroidissement se compose d'un serpentin d'évaporateur soudé directement à la surface extérieure de la paroi intérieure du réservoir — une conception connue sous le nom d'expansion directe (DX) ou de refroidissement direct. Le réfrigérant circule à travers ces serpentins et absorbe la chaleur du lait, le refroidissant rapidement. Le groupe compresseur et le condenseur sont montés séparément, soit sur une plateforme adjacente au réservoir, soit sur un support à côté de celui-ci. Pour les très grands réservoirs (au-dessus de 50 000 litres), des circuits de refroidissement indirects à base de glycol sont parfois utilisés à la place des systèmes DX, car ils permettent à un seul refroidisseur de desservir plusieurs réservoirs et réduisent le risque de contamination du réfrigérant en cas de fuite du serpentin. Système d'agitation Le lait n'est pas un liquide homogène : les globules gras sont moins denses que la phase aqueuse et crémeront en 30 à 60 minutes si le lait n'est pas dérangé. Un système d'agitation évite cette séparation et assure également une répartition uniforme de la température dans tout le volume du réservoir. La plupart des grands réservoirs extérieurs utilisent un agitateur motorisé à faible cisaillement monté à travers le passage d'homme supérieur ou latéral, avec des pales en acier inoxydable ou des turbines à hélice dimensionnées en fonction du diamètre du réservoir. La vitesse d'agitation est généralement de 10 à 30 tr/min – suffisamment rapide pour maintenir l'homogénéité, suffisamment lente pour éviter d'endommager les globules gras ou d'incorporer de l'air, ce qui favoriserait l'oxydation et le développement d'un mauvais goût. Système de lavage CIP Le système de lavage Clean-In-Place (CIP) intégré permet de nettoyer et de désinfecter l'intérieur du réservoir sans démontage, à l'aide de boules de pulvérisation automatisées ou de têtes à jet rotatives montées à l'intérieur du dôme du réservoir. Un cycle CIP standard pour un réservoir de stockage de lait implique un pré-rinçage à l'eau froide pour éliminer le lait résiduel, un lavage alcalin (généralement une solution de NaOH à 1 à 2 % à 70 à 75 °C) pour éliminer les dépôts de protéines et de graisse, un rinçage intermédiaire, un lavage acide (0,5 à 1 % d'acide nitrique ou phosphorique) pour dissoudre le tartre minéral et un rinçage désinfectant final. Le cycle complet dure généralement de 45 à 90 minutes et est contrôlé par un contrôleur CIP basé sur un API avec séquençage automatique des vannes et vérification de la conductivité de l'eau de rinçage. Instruments d'affichage et de surveillance de la température La température de stockage du lait est un point de contrôle critique en vertu de la législation sur la sécurité alimentaire et des normes de l'industrie laitière. Les grands réservoirs extérieurs sont équipés de détecteurs de température à résistance (RTD) PT100 à plusieurs hauteurs dans le réservoir – généralement au bas, au niveau intermédiaire et près du haut – pour confirmer un refroidissement uniforme sur tout le volume. Des affichages numériques de la température sont montés au niveau des yeux de l'opérateur à l'extérieur du réservoir et, dans les installations modernes, les données de température sont transmises en temps réel à un système central SCADA ou de gestion agricole. Les relais d'alarme haute température déclenchent des alertes sonores et visuelles si la température du lait dépasse un seuil prédéfini (généralement 6°C), permettant aux opérateurs d'intervenir avant que la sécurité du produit ne soit compromise. Indicateurs de niveau de liquide et voyant Une surveillance précise du niveau de liquide remplit à la fois des fonctions opérationnelles et de sécurité. Les transmetteurs de niveau à flotteur ou à pression montés à l'extérieur fournissent des lectures continues du volume sur le panneau de commande. Ces instruments sont calibrés en fonction de la géométrie spécifique du réservoir et des données de sortie en pourcentage de remplissage et en volume absolu (litres). Un tube de regard en acier inoxydable avec des marquages gradués à l'extérieur du réservoir permet un contrôle visuel direct de la lecture du niveau et est particulièrement utile lors des opérations de prise de lait ou de transfert. Certaines installations intègrent également une alarme de niveau élevé pour éviter les débordements et les déversements. Dispositions d’éclairage et d’accès Un éclairage LED interne est installé à travers le dôme supérieur pour éclairer l'intérieur du réservoir pendant l'inspection, l'échantillonnage ou la maintenance. Les lumières sont scellées selon la norme IP68 pour résister à l'humidité et sont généralement des unités LED à faible chaleur pour éviter un réchauffement localisé de la surface du lait. L'accès à l'intérieur est assuré par un passage d'homme à entrée supérieure (généralement de 500 mm de diamètre sur les grands réservoirs), équipé d'un couvercle à charnière et scellé qui peut être ouvert pour une inspection manuelle ou l'installation de la tête de pulvérisation CIP. Une échelle intérieure fixe ou télescopique peut également être installée pour les réservoirs de plus de 3 mètres de hauteur. Directives de sélection et de dimensionnement de la capacité La sélection de la bonne capacité du réservoir dépend du volume de lait consommé quotidiennement, de la fréquence de collecte et du calendrier de traitement. En règle générale, la capacité de stockage doit couvrir au moins 24 heures du volume maximal d'admission afin de fournir une protection contre les retards de collecte, les temps d'arrêt de la chaîne de traitement ou les perturbations de la planification des camions-citernes. Pour les grandes stations de collecte regroupant le lait provenant de plusieurs fermes, une capacité de stockage de 48 heures est souvent spécifiée pour combler les lacunes de traitement le week-end ou les jours fériés. Échelle des installations Volume d'apport quotidien Capacité du réservoir recommandée Configuration typique Station laitière moyenne 10 000 à 20 000 L/jour 20 000 à 30 000 litres 1 à 2 réservoirs Grand centre de collecte 30 000 à 60 000 L/jour 50 000 à 100 000 litres 2 à 3 réservoirs Usine de transformation industrielle 100 000 L/jour 200 000 à 500 000 L au total Plusieurs réservoirs en batterie L'installation de plusieurs réservoirs de moyenne capacité plutôt qu'un seul très grand réservoir offre des avantages opérationnels : un réservoir peut être mis hors ligne pour le nettoyage ou l'entretien tandis que les autres restent en service, et le lait entrant provenant de différentes fermes ou qualités de qualité peut être stocké séparément à des fins de traçabilité. Applications au-delà du secteur laitier : stockage de liquides alimentaires et pharmaceutiques Bien que le stockage du lait de vache soit la principale application, les principes de conception d'un grand réservoir de stockage de lait extérieur (construction hygiénique en acier inoxydable, coque isolée, compatibilité NEP et contrôle précis de la température) le rendent également adapté à une gamme d'autres applications de stockage de liquides dans les industries alimentaire et pharmaceutique. Les installations qui traitent des jus de fruits, des œufs liquides, des huiles comestibles, des sirops ou des intermédiaires pharmaceutiques utilisent souvent des réservoirs structurellement identiques avec des modifications mineures aux matériaux des joints, à la conception de l'agitateur ou à la plage de consigne de température. Les principales applications intersectorielles comprennent : Stockage réfrigéré des jus et des boissons concentrées avant le mélange ou la mise en bouteille Réservoirs de stockage de sucre liquide et de sirop de glucose dans les usines de confiserie et de boulangerie Stockage de bouillon de fermentation ou de milieu de culture dans des installations pharmaceutiques et biotechnologiques Stockage du liquide d'œuf cru à 2–4°C entre le cassage et la pasteurisation dans les usines de transformation des œufs Stockage tampon d’huile comestible avec couverture d’azote pour empêcher l’oxydation Lors de la spécification d'un réservoir pour des applications non laitières, il est important de vérifier que les matériaux des joints et des joints sont compatibles avec le liquide spécifique stocké : des joints en fluorosilicone ou en EPDM peuvent être nécessaires au lieu du silicone standard de qualité laitière pour les produits acides ou contenant des solvants. Les spécifications de couple de l'agitateur peuvent également devoir être augmentées pour les produits visqueux tels que les sirops épais ou les concentrés de purée de fruits. Meilleures pratiques opérationnelles pour une performance à long terme La durée de vie d’un grand réservoir de stockage de lait extérieur dépend fortement de la régularité de son entretien. Les cycles CIP doivent être exécutés après chaque vidange du réservoir. Sauter ou raccourcir les cycles de nettoyage entraîne la formation d'un biofilm sur les surfaces du réservoir, qui devient progressivement plus difficile à éliminer et finit par compromettre la qualité du lait. Les concentrations et les températures des produits chimiques CIP doivent être vérifiées par des tests de titrage ou de conductivité plutôt que par les seuls réglages de la pompe doseuse. L’entretien du système de réfrigération est tout aussi critique. Les serpentins du condenseur des installations extérieures accumulent de la poussière, des insectes et des débris qui réduisent l'efficacité de l'échange thermique et augmentent les heures de fonctionnement du compresseur. Une inspection visuelle mensuelle et un nettoyage à l'air comprimé des ailettes du condenseur, combinés à une vérification trimestrielle de la charge de réfrigérant et à une analyse annuelle de l'huile du compresseur, prolongeront considérablement la durée de vie de l'équipement et réduiront la consommation d'énergie. L'étalonnage de l'enregistreur de température doit être effectué au moins une fois par an par rapport à un thermomètre de référence certifié afin de garantir que les données de température enregistrées restent légalement défendables pour les audits de sécurité alimentaire. Enfin, les fondations des réservoirs et les structures de support doivent être inspectées chaque année pour détecter toute corrosion, tassement ou fissuration, en particulier dans les régions aux sols agressifs ou aux soulèvements dus au gel saisonnier. Un réservoir qui s'écarte de niveau, même de quelques degrés, peut affecter les charges sur les roulements de l'agitateur, la précision du capteur de niveau de liquide et le drainage complet pendant le CIP : de petits investissements de maintenance au niveau des fondations évitent des problèmes opérationnels beaucoup plus importants en aval.
Comment une ligne de production de transformation de purée de fruits à noyau transforme-t-elle des fruits frais en produits prêts à être commercialisés ? Les fruits à noyau – notamment la pêche, l’abricot, la prune, la cerise, la mangue et l’olive – comptent parmi les catégories de fruits les plus prisées commercialement dans l’industrie mondiale de l’alimentation et des boissons. Leurs profils aromatiques riches, leur douceur naturelle et leur contenu nutritionnel élevé en font des candidats idéaux pour une large gamme de produits transformés : des purées de fruits purs et tartinades aromatisées aux garnitures de boulangerie, bases de confiture et additifs pour boissons. Cependant, la conversion de fruits frais à noyau en une purée stable et de haute qualité nécessite une ligne de production soigneusement conçue qui répond aux défis structurels et biochimiques uniques que présentent ces fruits, en particulier le noyau dur au centre. Cet article examine l'intégralité ligne de production de transformation de purée de fruits à noyau de manière pratique et détaillée, couvrant chaque étape de traitement, l'équipement impliqué et les résultats de produits spécifiques que la ligne peut prendre en charge. Réception et pré-tri des matières premières Le processus de production commence par la réception et l’inspection des fruits crus entrants. Les fruits à noyau sont très périssables et sensibles aux meurtrissures, ce qui signifie qu'une manipulation rapide et soigneuse au stade de la réception est essentielle pour préserver la qualité de la pulpe et minimiser l'oxydation. À la livraison, les lots de fruits sont pesés, échantillonnés et testés pour les paramètres de qualité clés, notamment le Brix (teneur en sucre), le pH, l'uniformité de la couleur et le taux de défauts visibles. Le pré-tri est effectué sur des convoyeurs à rouleaux ou vibrants, où les fruits endommagés, trop mûrs ou trop petits sont retirés, soit manuellement, soit via des systèmes de tri optique équipés de caméras proche infrarouge (NIR). Pour les gammes de produits haut de gamme telles que la purée de pêche au miel ou la purée de cerises monovariétales, des spécifications strictes en matière de matières premières sont appliquées à ce stade pour garantir la cohérence de la saveur et de la couleur du produit final. Les fruits qui passent l’inspection sont lavés, tandis que les matières rejetées sont détournées vers des flux d’utilisation secondaire ou vers le traitement des déchets. Lavage, dénoyautage et mise en pâte Après tri, les fruits entrent dans un système de lavage à plusieurs étapes. Il s'agit généralement d'un réservoir de flottation pour le trempage initial et l'élimination des débris, suivi d'un rinçage par pulvérisation à haute pression pour éliminer les micro-organismes de surface, les résidus agrochimiques et les particules de sol. La température de l'eau et les niveaux de dosage de chlore ou d'ozone dans le système de lavage sont contrôlés conformément aux protocoles de sécurité alimentaire et aux exigences de conformité du marché d'exportation. L’énoyautage est l’étape la plus techniquement exigeante propre à la transformation des fruits à noyau. Le noyau doit être complètement séparé de la pulpe sans contaminer le flux de purée – les fragments de noyau constituent un risque critique pour la sécurité alimentaire. Les machines à dénoyauter industrielles pour pêches, abricots et prunes utilisent une combinaison de lames fendeuses et de brosses ou de palettes rotatives pour libérer le noyau de la chair environnante. Pour les petits fruits à noyau tels que les cerises, des épierreuses centrifuges à grande vitesse ou des systèmes d'éjection pneumatique sont plus appropriés. Les fruits à noyau dur comme l'olive nécessitent une approche spécialisée. Les dénoyauteurs d'olives utilisent généralement des rouleaux contrarotatifs ou des têtes de coupe calibrées en fonction du rapport noyau/chair spécifique de la variété d'olive traitée. Quel que soit le type de fruit, une unité de détection de métaux ou d'inspection aux rayons X doit être installée en aval de l'épierreuse pour vérifier qu'aucun fragment de noyau n'est passé à travers. Une fois dénoyautée, la chair du fruit passe au pulpeur-finisseur, qui brise le tissu et force la purée à travers un tamis en acier inoxydable. Les tailles d'ouverture des grilles sont sélectionnées en fonction de la texture de purée souhaitée : grilles plus grossières (1,0 à 2,0 mm) pour les produits rustiques ou de qualité boulangerie, grilles plus fines (0,4 à 0,8 mm) pour les purées onctueuses de qualité boisson. Un deuxième passage affine davantage la texture et élimine les fibres restantes ou les fragments de graines. Inactivation et mélange des enzymes La purée de fruits frais à noyau contient des enzymes naturelles, en particulier la polyphénol oxydase (PPO) et la peroxydase, qui provoquent un brunissement rapide et une dégradation de la saveur lorsque le tissu est perturbé. L'inactivation des enzymes est donc une étape critique qui doit avoir lieu le plus rapidement possible après la réduction en pâte. Les deux principales méthodes utilisées dans les lignes industrielles de purées de fruits à noyau sont : Traitement à chaud : la purée est rapidement chauffée à 85-95°C à l'aide d'un échangeur de chaleur tubulaire ou à surface raclée immédiatement après la réduction en pâte. Cette méthode produit une purée plus stable, de couleur plus vive et avec une viscosité plus élevée, ce qui la rend idéale pour les garnitures de boulangerie et les bases de confiture. Pause froide avec dosage d'acide ascorbique : la purée est conservée à basse température et traitée avec de l'acide ascorbique (vitamine C) comme antioxydant. Cette approche préserve mieux les composés aromatiques volatils et les notes aromatiques fraîches, ce qui la rend préférable pour les purées de fruits de qualité supérieure et les additifs de qualité boisson. Après inactivation enzymatique, la purée entre dans l’étape de mélange et de standardisation. Ici, Brix et pH sont mesurés en ligne et ajustés pour répondre aux spécifications du produit. Pour les produits aromatisés comme la purée de pêche au miel, des édulcorants, des concentrés d'arômes ou des acidulants sont ajoutés à cette étape à l'aide d'un système de dosage intégré à la cuve de mélange. Le mélange est effectué sous cisaillement contrôlé pour assurer une répartition homogène sans génération excessive de mousse. Options de concentration, de pasteurisation et de conservation Selon l'application prévue, la purée de fruits à noyau peut être transformée sous une forme concentrée ou conservée au Brix naturel avant le traitement thermique. La concentration par évaporation à l'aide d'un évaporateur à film tombant réduit la teneur en eau sous vide, amenant généralement la purée de pêche ou d'abricot Brix naturelle (10 à 14° Brix) jusqu'à 28 à 36° Brix pour les applications à base de confiture. La concentration réduit les coûts de transport et de stockage et prolonge la durée de conservation tout en conservant l'intensité de la saveur lorsqu'elle est réalisée sous vide à basse température. La pasteurisation est la première étape de conservation thermique des purées de fruits à noyau non destinées au conditionnement aseptique. Le tableau suivant résume les paramètres typiques de pasteurisation par type de produit : Type de produit Température de pasteurisation. Temps de maintien Format d'emballage Purée de fruits purs (frais) 85-90°C 15 à 30 secondes Sachet/bac réfrigéré Garniture de boulangerie / base de confiture 90-95°C 30 à 60 secondes Bag-in-fût aseptique Additif de qualité boisson 95-110°C (UHT) 4 à 15 secondesondes Carton aseptique / IBC Purée surgelée Précongélation à 85°C 15 sec Bloc congelé / IQF Pour les marchés d’exportation ou les applications nécessitant une stabilité de conservation ambiante, le traitement aseptique est la voie privilégiée. La purée est chauffée à des températures UHT dans un échangeur de chaleur à surface raclée – essentiel pour les produits visqueux qui encrasseraient les échangeurs à plaques standards – puis versée dans des sacs, fûts ou IBC pré-stérilisés dans des conditions stériles. Ce format domine le commerce des ingrédients industriels pour les purées de fruits à noyau utilisées dans la fabrication de yaourts, de smoothies et de confiseries. Remplissage, emballage et stockage frigorifique L'étape de remplissage doit correspondre au format de conditionnement choisi pour chaque gamme de produits. La purée de pêche aromatisée de qualité commerciale ou les emballages de fruits destinés à la consommation directe sont remplis dans des tasses, des sachets ou des pots sur des machines de remplissage à piston ou rotatives avec une précision servocommandée. Les garnitures de boulangerie et les bases de confiture destinées à la restauration sont conditionnées dans des formats de fûts aseptiques de 20 kg ou 200 kg à l'aide de remplisseuses de sacs aseptiques avec rinçage à l'azote stérile pour éviter l'oxydation. Pour la production de purée surgelée, les conteneurs remplis passent dans un congélateur à spirale ou un tunnel de sablage pour amener la température à cœur à -18°C ou moins avant la palettisation. Les lignes IQF (Individually Quick Frozen) sont également utilisées pour les portions de purée de fruits à noyau, produisant des granulés ou des disques congelés qui conviennent au dosage en portions dans la fabrication alimentaire en aval. La conception des installations de stockage frigorifique fait partie intégrante de la chaîne de production. Les purées réfrigérées doivent être conservées entre 0 et 4 °C avec une humidité contrôlée pour éviter la condensation sur l'emballage. Les produits surgelés sont conservés entre −18°C et −22°C. Une bonne rotation des stocks selon le premier entré, premier sorti (FIFO), combinée à la traçabilité électronique des lots, garantit qu'aucun produit ne vieillit au-delà de sa durée de conservation spécifiée avant son expédition. Adaptation de la gamme pour différentes variétés de fruits à noyau L’une des considérations de conception les plus importantes pour une ligne de production de transformation de purée de fruits à noyau est la flexibilité entre les variétés de fruits. Les pêches et les abricots ont une chair relativement molle et des configurations de noyaux libres qui sont faciles à manipuler à haut débit. Les prunes, en revanche, ont souvent des variétés à noyau adhérent dans lesquelles le noyau adhère étroitement à la chair, ce qui nécessite un couple de dénoyautage plus élevé et une sélection plus minutieuse du tamis. Les cerises sont petites et riches en pigments anthocyaniques qui peuvent tacher les surfaces des équipements et nécessitent des cycles NEP fréquents. Mango nécessite une étape supplémentaire de gestion des fibres en raison de son réseau de fibres long et grossier qui peut obstruer les écrans du finisseur. La transformation des olives en purée ou en pâte introduit une complexité supplémentaire en raison de la teneur élevée en polyphénols et de la structure cellulaire différente du fruit. Les lignes de purée d'olives comprennent généralement une étape de malaxage - mélange lent de la pâte broyée pour favoriser la coalescence des gouttelettes d'huile et le développement de la saveur - avant les étapes de réduction en pâte et de finition utilisées pour les autres fruits à noyau. Une ligne de production bien conçue doit permettre les changements de produits avec un minimum de temps d'arrêt. Cela signifie utiliser des raccords à dégagement rapide, des surfaces mouillées compatibles CIP, des jeux de tamis interchangeables pour le pulpeur-finisseur et des recettes de contrôleur logique programmable (PLC) qui ajustent automatiquement les vitesses du convoyeur, les températures de pasteurisation et les points de consigne Brix lors du passage d'un type de fruit ou d'une qualité de produit à l'autre. La possibilité de traiter plusieurs variétés de fruits à noyau sur une seule ligne améliore considérablement l'utilisation des actifs et réduit le coût en capital par SKU.
Qu’est-ce qui rend une chaîne de transformation laitière moderne efficace et sûre ? La transformation des produits laitiers a considérablement évolué au cours des dernières décennies. Aujourd'hui lignes de production laitière ne sont plus de simples installations de traitement par lots : ce sont des systèmes hautement intégrés qui combinent le traitement thermique, l'emballage stérile, le contrôle de la fermentation et la gestion de la chaîne du froid dans un seul flux de travail continu. Pour les fabricants de produits laitiers, comprendre la structure et la fonction de chaque segment au sein d'une chaîne complète de transformation laitière est essentiel non seulement pour maintenir la qualité des produits, mais également pour atteindre l'efficacité opérationnelle, la conformité réglementaire et la rentabilité à long terme. Ligne de production de lait UHT : la norme en matière de durée de conservation prolongée Le traitement à ultra haute température (UHT) est l’une des technologies les plus largement utilisées dans l’industrie laitière mondiale. Une ligne de production de lait UHT chauffe le lait à des températures comprises entre 135°C et 150°C pendant deux à quatre secondes, éliminant ainsi efficacement tous les micro-organismes pathogènes et d'altération. Cela permet au produit final de rester stable en conservation jusqu'à 12 mois sans réfrigération – un avantage majeur pour les marchés d'exportation et les régions dont les chaînes du froid sont sous-développées. L'équipement clé d'une ligne UHT comprend un réservoir d'équilibrage, une unité de désaération, un homogénéisateur, un échangeur de chaleur tubulaire ou à plaques et une machine de remplissage aseptique. Chaque composant joue un rôle essentiel. L'homogénéisateur réduit la taille des globules gras pour empêcher la séparation de la crème, tetis que le remplisseur aseptique garantit que le lait stérilisé est conditionné dans un environnement stérile, éliminant ainsi le risque de contamination post-traitement. Les formats d'emballage couramment utilisés comprennent les cartons Tetra Pak, les bouteilles en PEHD et les sachets aseptiques. L'un des défis courants du traitement UHT est l'encrassement, c'est-à-dire l'accumulation de protéines dénaturées par la chaleur et de dépôts de phosphate de calcium sur les surfaces des échangeurs de chaleur. Pour résoudre ce problème, les systèmes UHT modernes sont équipés de systèmes de nettoyage en place (CIP) qui font automatiquement circuler les agents de nettoyage dans l'équipement après chaque cycle de production, maintenant ainsi l'efficacité thermique et réduisant les temps d'arrêt. Ligne de production de lait pasteurisé : équilibrer sécurité et fraîcheur Contrairement au lait UHT, le lait pasteurisé est traité à des températures plus basses – généralement 72 °C pendant 15 secondes dans la méthode HTST (High Temperature Short Time) – ce qui élimine les bactéries nocives tout en préservant davantage la saveur naturelle, le profil nutritionnel et les composés bioactifs du lait. Le lait pasteurisé doit être réfrigéré et a généralement une durée de conservation de 7 à 21 jours, selon l'emballage et la manipulation post-pasteurisation. Une ligne complète de production de lait pasteurisé comprend des réservoirs de réception et de stockage du lait cru, un échangeur thermique à plaques pour la pasteurisation et le refroidissement, un homogénéisateur, une unité de standardisation (pour le contrôle de la teneur en matières grasses) et une machine de remplissage. L'unité de normalisation est particulièrement importante pour les opérations à grande échelle, car elle permet aux fabricants de respecter systématiquement les spécifications de teneur en matières grasses telles que le lait entier (3,5 %), le lait demi-écrémé (1,5 à 1,8 %) ou le lait écrémé (moins de 0,5 %). La surveillance de la température est un point de contrôle critique tout au long de la chaîne de lait pasteurisé. Des capteurs automatisés enregistrent et enregistrent en continu les températures à chaque étape du traitement. Si la température au niveau du tube de maintien tombe en dessous du seuil requis, une vanne de dérivation redirige automatiquement le lait vers le retraitement – un mécanisme de sécurité intégré qui empêche le produit sous-traité d'atteindre la remplisseuse. Salles de lait de ferme laitière : le fondement de la qualité du lait cru La qualité de tout produit laitier commence en fin de compte à la source : la ferme laitière. Une laiterie bien conçue – également appelée salle de traite ou installation de traite – constitue la première étape de la chaîne de production laitière et a un impact direct sur la charge microbienne et le nombre de cellules somatiques du lait cru. Des laiteries mal entretenues peuvent introduire une contamination difficile à éliminer, même avec un traitement thermique en aval. Les laiteries modernes des fermes laitières sont équipées de systèmes de traite automatique (AMS), de réservoirs de refroidissement du lait en vrac, d'unités de filtration en ligne et de systèmes de nettoyage CIP. Le tank à lait en vrac refroidit rapidement le lait cru de la température corporelle de la vache (~ 38 °C) à moins de 4 °C dans les deux heures suivant la traite — la fenêtre critique pour limiter la prolifération bactérienne. La construction en acier inoxydable dans toute la laiterie garantit des surfaces hygiéniques, faciles à nettoyer et résistantes à la corrosion. Les principaux indicateurs de performance surveillés à la laiterie de la ferme comprennent : Nombre total de bactéries (TBC) : doit être inférieur à 100 000 UFC/mL pour le lait cru de catégorie A. Numération des cellules somatiques (SCC) : des valeurs supérieures à 200 000 cellules/mL peuvent indiquer une mammite dans le troupeau Température du lait à la collecte : doit rester ≤4°C pendant le stockage et le transport Résidus d'antibiotiques : des tests de routine sont nécessaires avant que le lait n'entre dans une chaîne de transformation Investir dans des infrastructures agricoles de haute qualité n’est pas facultatif : c’est la condition préalable à la production ultérieure de produits laitiers sûrs et de qualité supérieure. Ligne de production de fermentation de yaourt : contrôle de précision pour une qualité constante La production de yaourt nécessite une approche totalement différente de celle du traitement du lait nature. La chaîne de production de fermentation du yaourt implique un contrôle minutieux de l’activité microbienne pour convertir le lactose du lait en acide lactique, ce qui abaisse le pH et provoque la gélification des protéines du lait. Le résultat est un produit à la saveur acidulée caractéristique et à la texture épaisse. La ligne produit généralement du yaourt ferme (fermenté dans le récipient final), du yaourt brassé (fermenté dans une cuve puis agité) ou du yaourt à boire, chacun nécessitant des configurations d'équipement différentes. Les principales étapes d’une ligne de production de fermentation de yaourt sont les suivantes : Étape Processus Paramètre clé 1 Standardisation et mélange du lait Teneur en matières grasses et en protéines 2 Homogénéisation Pression de 150 à 200 bars 3 Traitement thermique 90-95°C pendant 5 minutes 4 Refroidissement et inoculation de culture starter Température d'inoculation de 42 à 44 °C 5 Fermentation pH cible 4,2–4,6 6 Refroidissement et remplissage En dessous de 20°C avant remplissage La culture starter utilisée – généralement une combinaison de Streptocoque thermophilus and Lactobacillus delbrueckii sous-espèce. bulgaricus — doit être dosé avec précision et ajouté à la bonne température pour garantir une activité de fermentation constante. La surveillance automatisée du pH dans les cuves de fermentation permet aux opérateurs de terminer la fermentation précisément lorsque l'acidité cible est atteinte, évitant ainsi une suracidification qui entraînerait un produit excessivement acide. Intégration et automatisation sur toute la chaîne de transformation des produits laitiers Une laiterie compétitive n’exploite pas chaque chaîne de production de manière isolée. Les usines modernes de transformation des produits laitiers intègrent leurs lignes UHT, de pasteurisation, de réception à la ferme et de fermentation via un système centralisé SCADA (Supervisory Control and Data Acquisition). Cela permet aux responsables d'usine de surveiller les données de processus en temps réel, de détecter les anomalies, de planifier les cycles CIP et de générer des rapports de production, le tout à partir d'une seule interface de contrôle. L'automatisation joue également un rôle essentiel dans l'efficacité énergétique. Les systèmes de récupération de chaleur sur les lignes de pasteurisation et UHT peuvent récupérer jusqu'à 94 % de l'énergie thermique utilisée pour le chauffage, réduisant ainsi considérablement la consommation de vapeur. Les entraînements à fréquence variable des pompes et des compresseurs réduisent encore davantage la consommation d'électricité. Pour les installations visant des certifications de durabilité ou cherchant à réduire leurs coûts opérationnels, ces investissements sont généralement rentabilisés en deux à trois ans. La traçabilité est un autre domaine dans lequel l'intégration offre une valeur mesurable. En reliant les enregistrements de lots depuis la consommation de lait de ferme jusqu'à la transformation, l'emballage et la distribution, les fabricants de produits laitiers peuvent répondre aux incidents de sécurité alimentaire avec rapidité et précision, en isolant les lots de produits concernés en quelques minutes plutôt qu'en quelques jours. Ce niveau de traçabilité est de plus en plus exigé par les détaillants et les organismes de réglementation sur les marchés clés. Choisir la bonne configuration de ligne de production laitière La sélection de la bonne combinaison de lignes de production dépend de plusieurs facteurs : la gamme de produits cible, la capacité de traitement quotidienne, la géographie du marché, l'infrastructure disponible et le budget d'investissement. Une petite laiterie régionale desservant les marchés de produits frais locaux peut donner la priorité à une ligne de lait pasteurisé dotée d'une unité de fermentation de yaourt. En revanche, un grand transformateur orienté vers l’exportation investira massivement dans la capacité UHT et la technologie d’emballage aseptique. Lors de l'évaluation des fournisseurs d'équipements, les acheteurs doivent regarder au-delà du prix d'achat initial et examiner le coût total de possession, y compris la consommation d'énergie, la disponibilité des pièces de rechange, la couverture du service après-vente et les antécédents du fournisseur avec des installations de taille similaire. Des tests à l'échelle pilote avant la mise en service d'une ligne complète peuvent également éviter des erreurs coûteuses, en particulier pour les nouvelles catégories de produits ou les compositions inhabituelles de lait cru. En fin de compte, une chaîne de production laitière bien configurée n’est pas seulement un actif capital : c’est l’épine dorsale opérationnelle d’une marque laitière. L'acquisition dès le départ de la technologie, de la configuration et des contrôles des processus détermine la qualité du produit, la disponibilité de la production et la capacité à faire évoluer la capacité à mesure que la demande du marché augmente.
Shanghai Yi Yang Fluid Technology Co. , Ltd. est une société d'ingénierie des fluides spécialisée dans les produits laitiers, la transformation en profondeur des fruits et légumes, les boissons gazeuses, les condiments, les produits de santé et d'autres projets clés en main. Nous nous engageons à devenir une marque d'ingénierie alimentaire au-delà des marques étrangères, en fournissant des solutions intégrées d'ingénierie alimentaire et d'équipement, intégrant la conception, la transformation, la fabrication, l'installation et la gestion de l'ingénierie pour les clients alimentaires nationaux et étranger. Nous personnalisons toutes sortes d'équipements non standard (acier inoxydable) pour les clients ; Fournissons des équipements, des machines individuelles, des tuyaux, des installations et des mises en service électriques et d'instruments ; En fonction des besoins des clients, nous fournissons une gamme complète de services intégrés allant de la planification préliminaire, du conseil, de l'établissement des coûts, de la conception technique, de la gestion de projet, de l'évaluation de projet et de la maintenance du système. L'entreprise dispose d'une forte force technique, d'une riche expérience dans la fabrication de produits, d'un groupe de personnel d'ingénierie et technique, d'une division de conception et de fabrication mécaniques et de professionnels du domaine du contrôle automatique, avec plus de 10 ans d'expérience dans l'industrie. Nous nous appuyons sur des entreprises alimentaires et des écoles d’industrie légère renommées dans le pays et à l’étranger, et apprenons constamment des technologies avancées dans le pays et à l’étranger pour améliorer la conception et la technologie. Nous adoptons le mode de gestion avancé, orienté vers les personnes, établissons la culture d'entreprise (confiance, prudence, responsabilité, communication, bonheur), construisons une équipe professionnelle internationale compétitive, dédiée au service des clients alimentaires nationaux et étrangers. Avec un haut degré de professionnalisme, un concept de conception avancé, une qualité de produit fiable et un système de service après-vente, nous fournissons aux nouveaux et anciens clients des produits plus pratiques et plus intelligents.
Coordonnées
Adresse de production : No 9188, Route Chuannan Fenggong, District de Fengxian, Shanghai
Adresse du bureau : Bureau 603, Bâtiment 57, No 260, Route Maoyuan, District de Fengxian, Shanghai
TÉL. : 86-18221904658
Courriel: [email protected]
Demander un devis personnalisé Besoin de quelque chose de spécial ? Nous sommes là pour vous aider.
 English
 русский
 Français
 Español
 عربى
 Indonesia